コンテンツ
カスタム板金製造は、図面作成サービスです。形状、材料、厚さ、公差、仕上げを指定すると、製造業者が切断、成形、接合、表面処理を 1 つの生産フローにシーケンスします。プロジェクトが機械で失敗することはほとんどありません。公差コールアウト、曲げ半径、または仕上げがショップの解釈に委ねられているために失敗します。そのため、最初のブランクがカットされる前にこれら 3 つの項目を決済し、残りの注文は通常スケジュールどおりに実行されます。
完全なカスタム製造チェーンには 4 つの段階があり、選択したショップはすべての段階を 1 つ屋根の下で実行できる必要があります。ベンダー間でフレームを分割すると、受け渡しのたびに公差のスタックが追加されます。カッターはきれいなエッジを保持し、ベンダーはわずかに異なるフラット パターンを読み取り、溶接工は最後にフレームを正方形に引き戻すことになります。 1 つのサプライヤーがシーケンス全体を実行し、ブランク部品からパックされた部品まで基準点の一貫性を維持します。
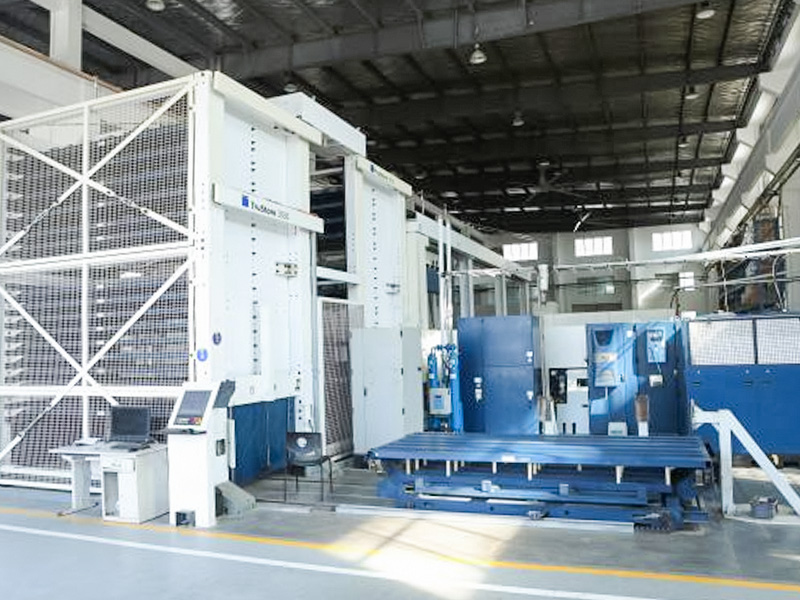
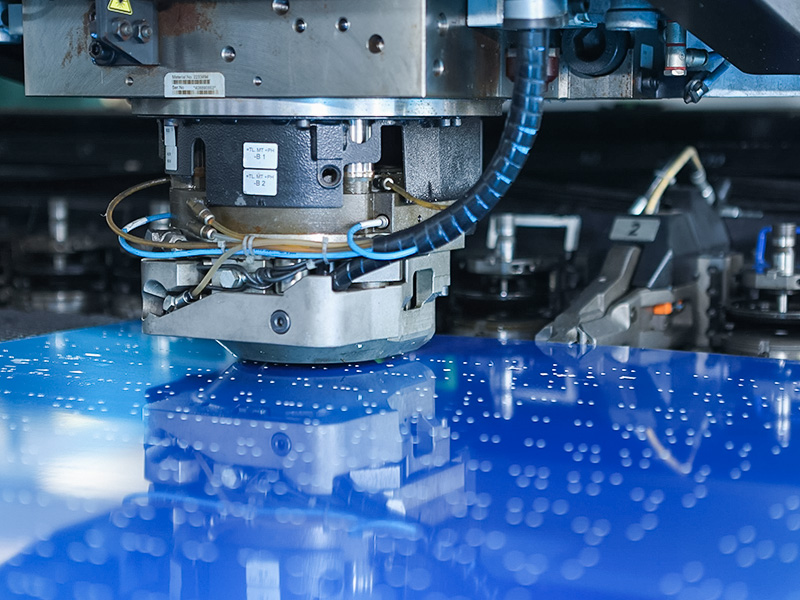
 板金用高精度レーザー切断機 これらの TRUMPF レーザー カッターは、きれいなエッジと熱の影響を受ける部分を最小限に抑え、穴やスロットのある部品がその後の曲げ加工でも正確に保たれるようにします。ステンレス、アルミニウム、軟鋼に最適です。 製品を見る→
| ステージ | 代表的な操作 | 購入者の決定 |
|---|---|---|
| 切断 | レーザー切断、CNCパンチング、シャーリング | 材質グレード、厚さ、ブランクサイズ、厚さに対する穴径 |
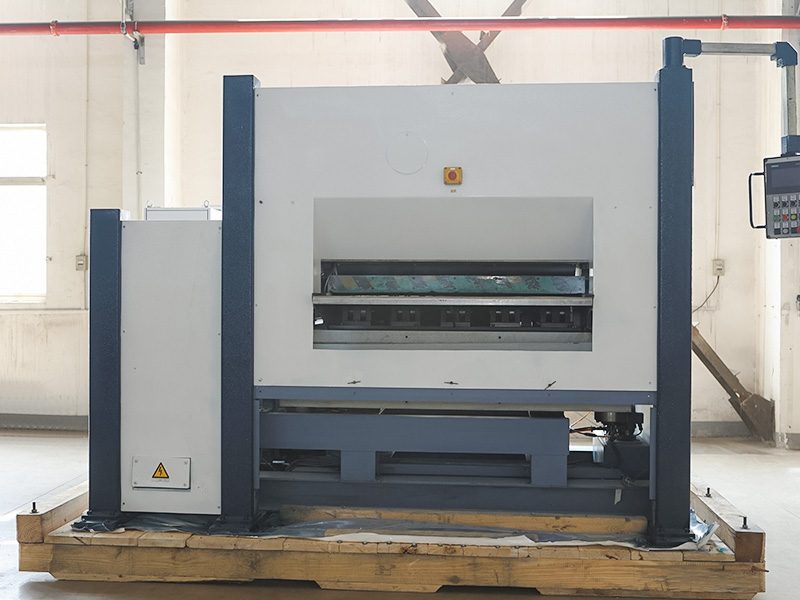
| フォーミング | プレスブレーキの曲げ、レベリング | 曲げ半径、曲げ回数、平面パターン代、成形後の平面度 |
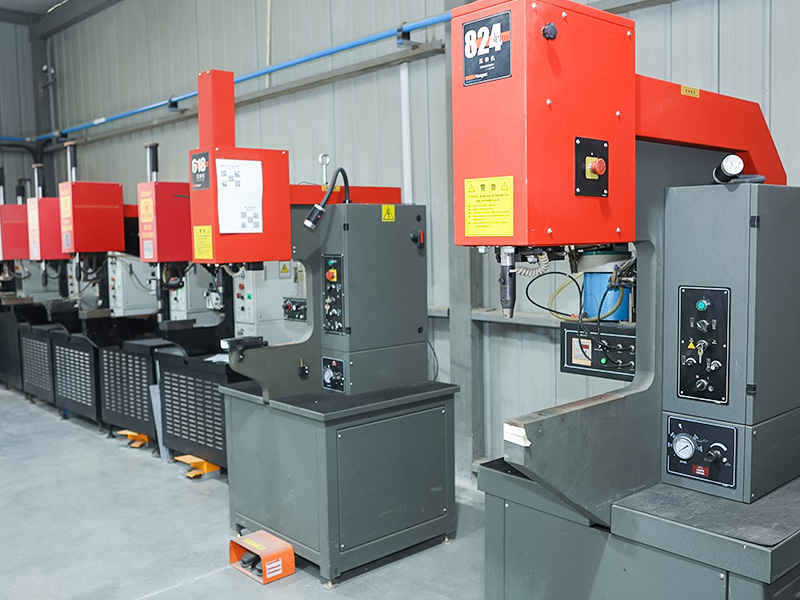
| 参加する | MIG または TIG 溶接、プレスリベット留め、金具挿入 | 継手の種類、溶接外観等級、リベットとインサートの仕様 |
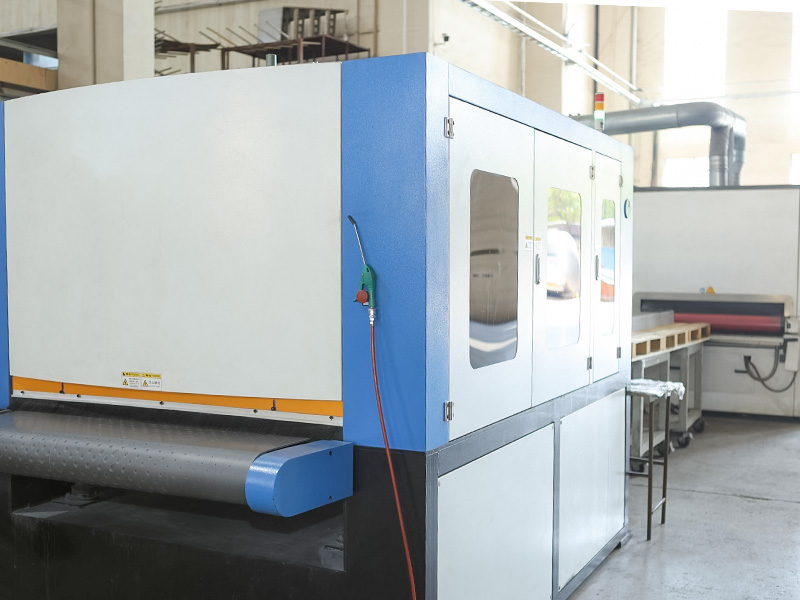
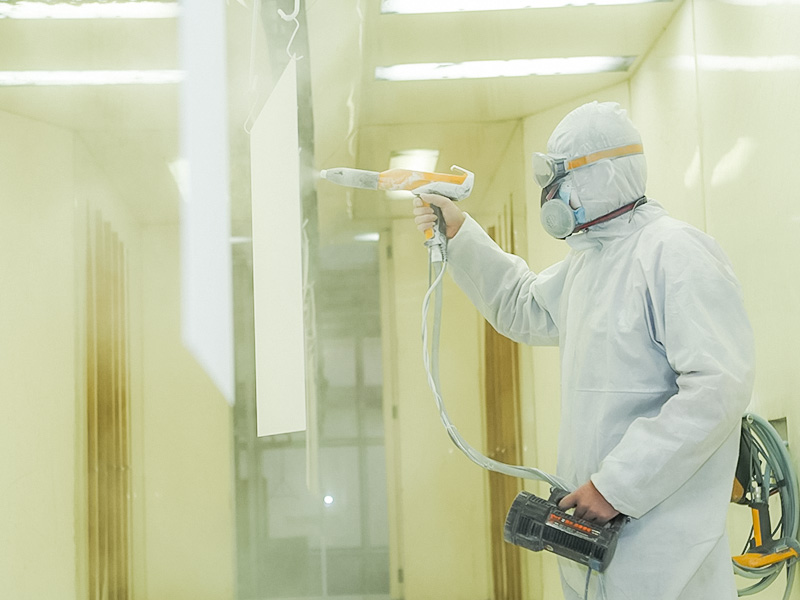
| 仕上げ | 研磨、スプレー塗装、粉体塗装 | 表面粗さの目標、色と光沢、マスクされた領域 |
切削では部品の精度が決まります。レーザー切断では、ステンレス、アルミニウム、軟鋼の切り口が狭く、熱影響部が狭いため、きれいなエッジが得られます。そのため、曲げ後に整列する必要がある穴、スロット、プロファイルのある部品のデフォルトの最初の操作となります。シーケンス全体を 1 つのサプライヤーに任せたい場合は、 カスタム製作サービス 段階間で部品が建物から離れることなく、コーティングを切断するカバーをカバーします。
コストを削減する最も簡単な方法は、今週たまたま空いているオペレーションではなく、その部分に適したオペレーションを選択することです。お問い合わせのほとんどは以下のいずれかのケースに当てはまります。
レーザー切断には部品ごとに 1 つのプログラムが必要で、工具は必要ないため、実行間の設計修正のコストはほとんどかかりません。
工具コストが長期にわたって分散されるため、穴が繰り返されると CNC パンチングが勝ちます。
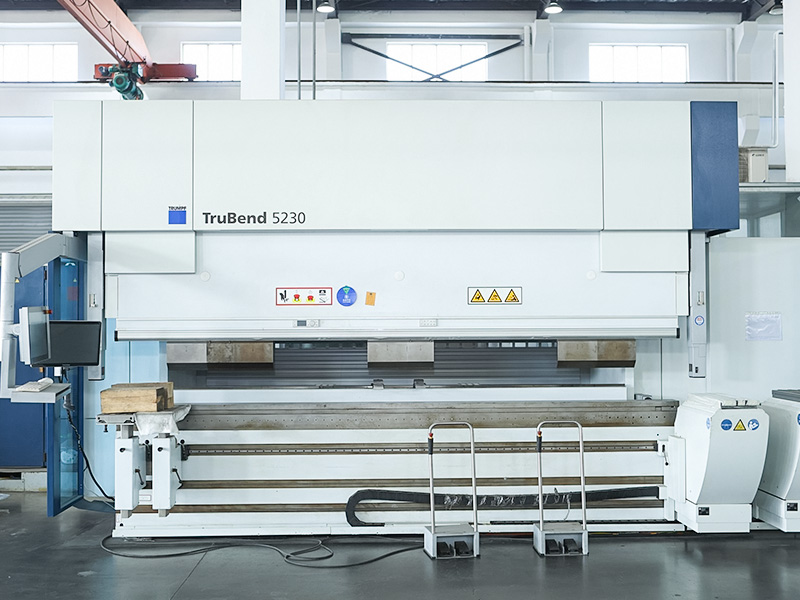
プレスブレーキの曲げは、トン数よりも曲げ順序と半径制御によって判断されます。
プレスリベットはスタッドとナットを冷たく固定するため、コーティングされたパネルは仕上げと平坦性を保ちます。
レベリングにより、入熱によって溶接アセンブリに残る反りやねじれが除去されます。
研磨とスプレーコーティングは、トップコート単独ではなく、表面処理によって生死が決まります。
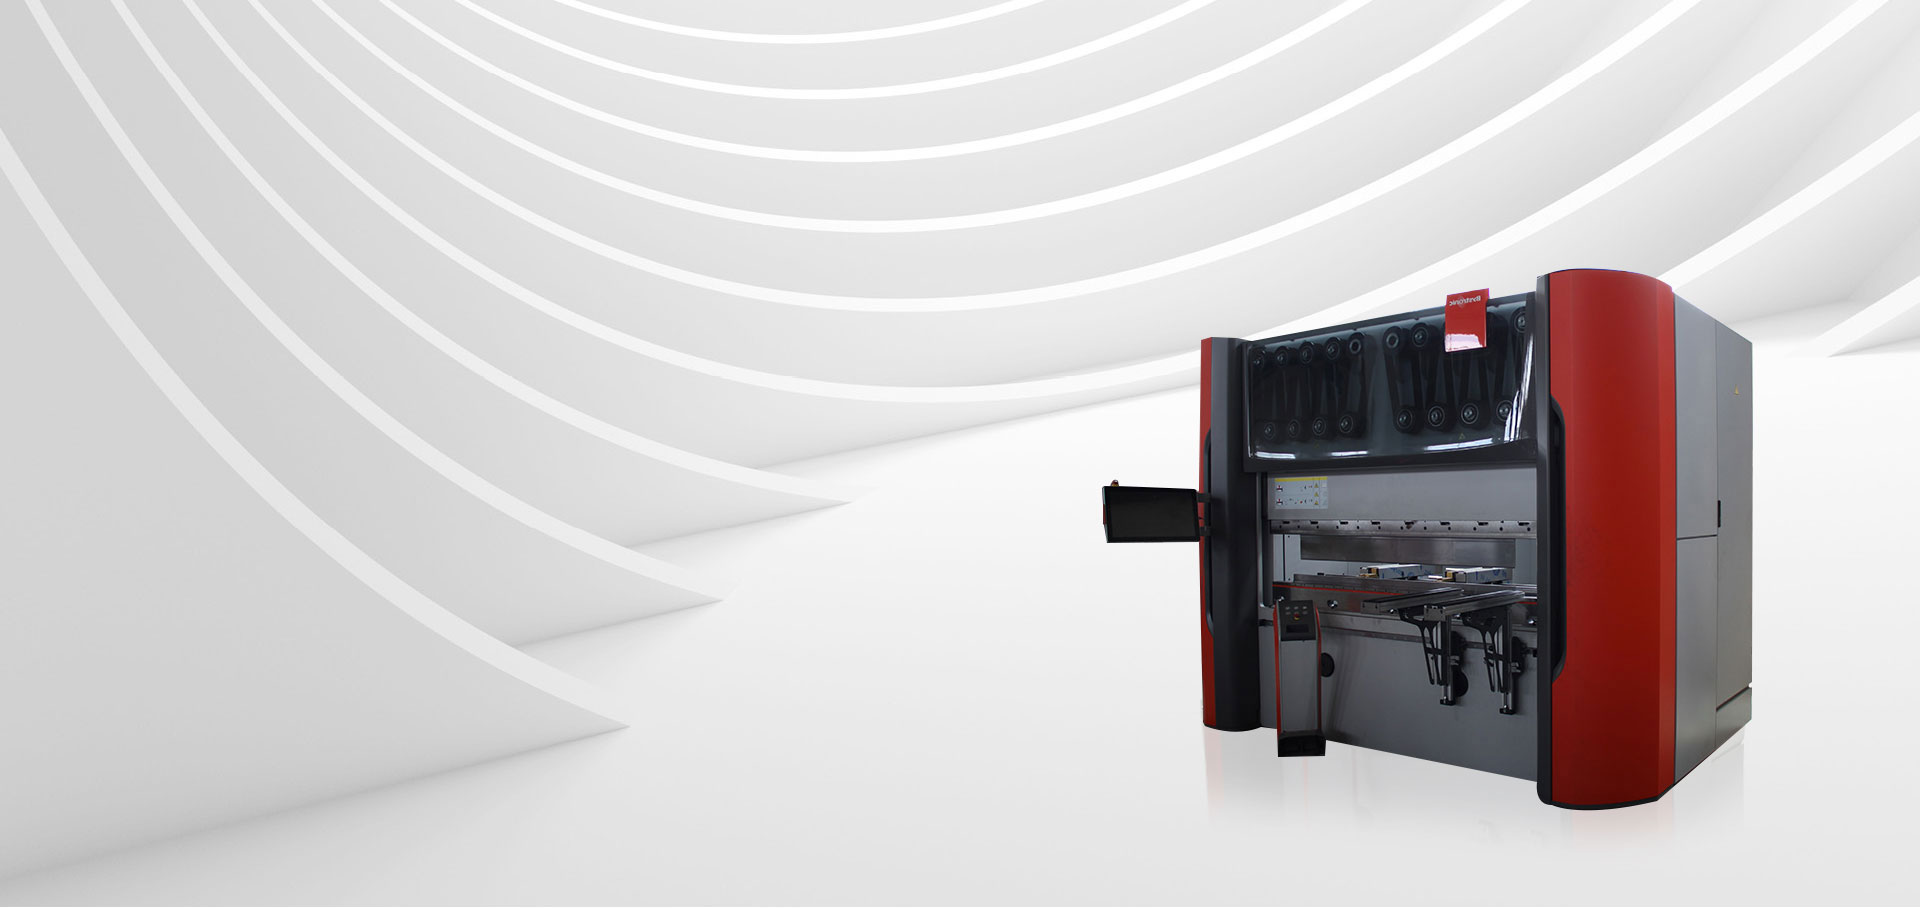
 正確な角度制御を備えた CNC ベンディングマシン この一連のプレス ブレーキおよびベンディング センターは、正確な角度と長さの設定を提供し、複数の材料や複雑な形状に対応します。モデルは 36 トンから 320 トンまであり、さまざまな板金ニーズに対応します。 製品を見る→
すべてのカスタム パーツには、カット フィーチャー、成形フィーチャー、仕上げという 3 つの公差ファミリーがあります。これらを「一般公差 0.1 mm」などの 1 つの包括的メモにまとめてしまうと、販売店は最も厳しい測定値を見積もることになり、必要のなかった精度の代償を払うことになります。
コスト面では、材料歩留まりは通常、見積書に記載される単一行の最大値であり、機械ではなくネスティングで決定されます。残りの価格は、曲げとセットアップの数、タッピング、皿穴加工、ハードウェア挿入などの二次作業、表面仕上げとマスキング、注文数量によるセットアップ時間の償却方法によって加算されます。
DXF または DWG のフラット パターン、STEP モデル、または寸法付き PDF を送信します。工場では、穴から曲げまでのクリアランス、選択した材料の最小曲げ半径、およびプロセスが保持できる範囲を下回っているフィーチャがあるかどうかをチェックします。これは、デザインを変更するのに最も安価なポイントです。
グレード、厚さ、シート サイズを固定し、パーツをネストして端材を削減します。また、1 枚のシートからバッチを切断することで、粒子の方向とコーティングの色が実行全体で一貫した状態に保たれます。
ブランクはレーザーまたはパンチから切り離され、穴、スロット、外形が完成します。最初の部品はバッチを続行する前に測定されるため、プログラム エラーは 50 個ではなく 1 個で検出されます。
プレス ブレーキは、工具内で部品を安定に保つ順序で曲げシーケンスを実行します。曲げ順序は、ほとんどの図面で認められている以上に重要です。フランジの形成が早すぎると、次の曲げのための工具がブロックされる可能性があります。
溶接、リベット留め、研磨、コーティングが順番に行われ、各作業後に検査が行われ、梱包前に図面と照らし合わせて全寸法がチェックされます。
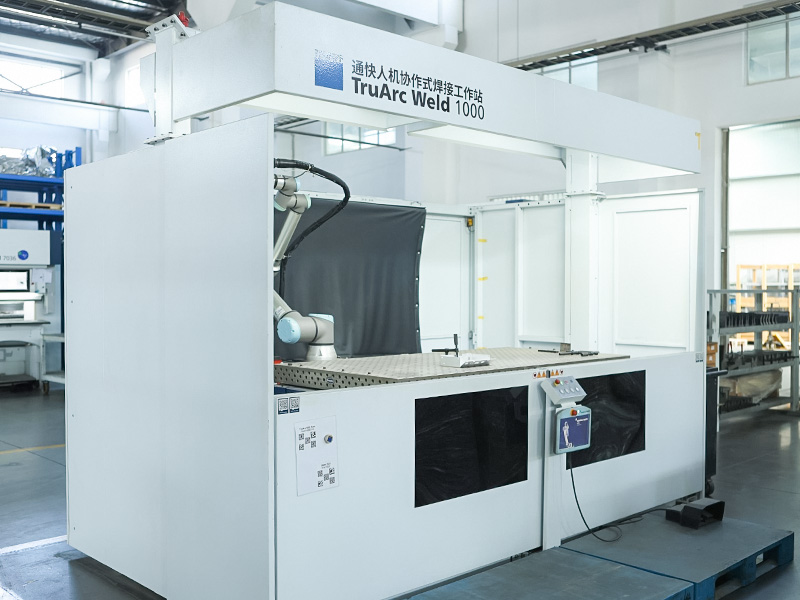
 強力な継ぎ目を実現する自動溶接ソリューション ロボット溶接システムとレーザー溶接システムを備えたこのカテゴリは、炭素鋼、ステンレス、アルミニウムの正確な熱管理された接合をサポートし、歪みを軽減しながら連続的で耐久性のある溶接を実現します。 製品を見る→
参加することは独自の決定に値します。溶接は最も強力な接合部と連続した継ぎ目を与えますが、熱と歪みも生じ、後で平準化が必要になる場合があります。プレスリベット留めは熱を完全に回避し、ハードウェアの位置を繰り返し保持するため、強度と同じくらい外観が重要なコーティングされたパネルやアセンブリに適しています。
「すべてを検査します」という言葉の意味はサプライヤーによって大きく異なるため、注文を開始する前に書面で検査範囲を要求してください。実行可能な取り決めは、各作業後の検査に加えて、完成した部品を図面および該当する国際規格と照らし合わせて最終的に完全にチェックすることです。
最初の注文をリクエストするのに役立つ文書には、シートの材料証明書、重要な機能の寸法レポート、部品が繰り返される場合の最初の製品の記録などがあります。私たちの 検査と品質管理 プロセスはこの順序に従います。これは、最終アセンブリがボルトで固定された後にのみ曲げ角度エラーが現れる部品で最も重要です。
カスタム板金見積もりにはどのようなファイルを送信すればよいですか?
STEP または IGES の 3D モデルと、公差、材質、仕上げを含む 2D 図面で、ほぼすべてのケースをカバーします。すでにフラット パターンがある場合は、代わりに DXF または DWG を送信すると、ショップはそれに基づいて曲げ注記を追加して作業できます。
板金の公差は現実的にどの程度まで厳しくできるのでしょうか?
小さなレーザーカットフィーチャではプラスまたはマイナス 0.1 ~ 0.2 mm が達成可能で、通常、曲げ角度はプラスまたはマイナス 0.5 度以内に保たれます。より厳密なコールアウトも可能ですが、専用の治具と検査が必要となるため、実際に機能するフィーチャーにのみ指定してください。
最低注文数量はありますか?
カスタム製作は 1 つのプロトタイプからでも可能です。単価が数量に応じて下がるのは、主にマシンの動作速度が速いためではなく、プログラミングとセットアップが償却されるためです。
カスタムオーダーにはどのくらい時間がかかりますか?
リードタイムは材料の入手可能性、作業数、仕上がりによって異なります。標準外のシート サイズはスケジュール上最も長い遅延となることが多いため、設計が可能な場合は材料のグレードと厚さを柔軟に保ちます。
屋外に置かれる部品に適した仕上げはどれですか?
コーティングの性能は、コーティング自体よりも前処理に依存します。研磨またはスプレーコーティングの前に表面を適切に脱脂して研磨し、ネジ山、合わせ面、接地点が露出しないようにマスク領域を指定します。


 +86-13771171111 +86-13338110517


 English
 中文简体
 日本語
 Deutsch
 Español
 Bahasa Melayu