コンテンツ
簡単な答え: 板金の場合、材料の厚さが約 0.5 ~ 20 mm の場合、ファイバー レーザー切断機が標準的な選択肢となります。ツールを使用せずに CAD ファイルからあらゆるプロファイルを直接カットし、切り口はわずか 10 分の 1 ミリメートルで、通常は再加工を必要としないエッジ品質を実現します。主に薄いシートを加工する場合は 1.5 ~ 3kW を選択します。 10mmを超えるプレートが日常的になると6kW以上に移行します。ただし、実際に購入を決めるのは、データシートに記載されている最大の数値ではなく、パワー、テーブル サイズ、アシスト ガス、その他のラインがどのように組み合わされるかです。
板金加工においてファイバー レーザーが CO2 機械に取って代わられた理由を 2 つの特徴が説明します。ビームはミラーではなく光ファイバーを介して生成および伝達されるため、調整作業や日常的なメンテナンスはほとんど必要なくなります。この波長は、CO2 システムにとって常に扱いにくいアルミニウム、真鍮、銅などの反射金属によっても効率的に吸収されます。
以下のセクションでは、切断プロセスがどのように機能するか、パワーとテーブルのサイズを材料に合わせる方法、完全な板金ラインのどこにレーザーを配置するかについて説明します。
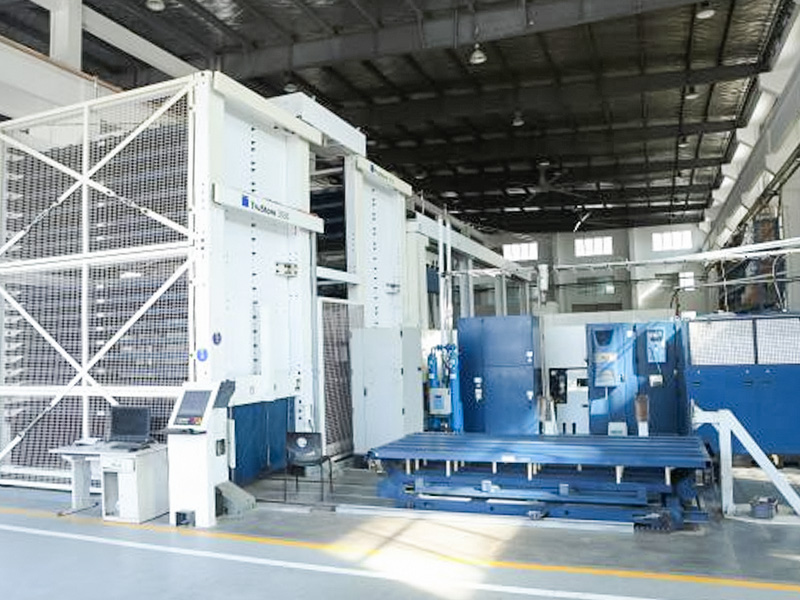 カスタムCNCファイバーレーザー切断機 大判 TRUMPF ファイバーおよび CO2 レーザー カッターは、直線から曲げまでの板金部品に記載されている狭い切り口ときれいなエッジを実現します。 製品を見る→
ファイバーレーザーは、直径数ミリのスポットに光を集中させます。その強度では、焦点の金属が溶けて蒸発し、アシストガスのジェットが下から切り口から溶けた材料を吹き飛ばします。カッティング ヘッドはプログラムされたパスに従い、通常は CAD システムから DXF ファイルとしてインポートされ、ネスト ソフトウェアが多くのパーツを 1 枚のシート上に配置するため、オペレーターは材料を 1 回だけ処理します。切り溝の幅は通常 0.1 ~ 0.3 mm で、熱の影響を受けるゾーンは十分に狭いため、ほとんどのブランクは真っすぐに伸ばすことなく曲げや溶接に進みます。
ノズルから供給されるガスは、多くの購入者の予想以上に切断速度と刃先仕上げの両方を変化させます。 3 つのオプションでほぼすべてのシート作業をカバーします。
| アシストガス | 最適な用途 | トレードオフ |
|---|---|---|
| 酸素 | 軟鋼、特に 6 mm を超える場合、発熱反応により切断が速くなります。 | 黒っぽい酸化物のエッジが残るので、溶接またはコーティングの前に除去する必要があります |
| 窒素 | ステンレス鋼、アルミニウム、および溶接または後で仕上げられる部品 | 高圧と流量が必要なため、稼働コストが最も高いガスになります |
| 圧縮空気 | 薄い軟鋼と価格重視の生産 | ランニングコストは最も低いが、エッジに軽い酸化が見られる |
実際的な結果として、大量のステンレス鋼を切断する場合は、機械の価格を決める前に窒素供給の価格を決める必要があります。ボンベ、バルクタンク、またはガス発生器は、購入時の割引を超える定期的な費用となります。
電力定格は、厚さの上限と速度の上限を設定します。業界の大まかなガイドとして、1.5kW ファイバー レーザーは軟鋼を約 6 mm まで処理し、3 kW の機械は約 10 mm に達し、6kW のユニットは約 16 mm まで切断し、12kW クラスの機械は酸素補助により 25 mm を超えて加工します。ステンレスとアルミニウムの容量は低く、通常は窒素で動作します。以下のグリッドを出発点として使用し、実際に販売しているすべての厚さをメーカーの切断チャートと比較して確認してください。
薄板の生産。約6 mmまでの軟鋼。ステンレスとアルミニウムはさらに薄くなります。エンクロージャ、ブラケット、軽加工品に一般的です。
ファブリケーターの主力製品。軟鋼製で約 10 mm、速度、ガスコスト、部品あたりの価格のバランスが適切です。
軟鋼の中厚さ約 16 mm までのプレート。農業、建設、機械フレームの作業に適しています。
酸素アシスト付きの 25 mm を超える重いプレート。厚いセクションの切断が限界ではなく経済的に行われます。
これらの数値は、保証ではなく方向性として扱ってください。機械の最大板厚付近では切断速度が急激に低下するため、技術的には可能な部品でも商業的には不十分な場合があります。多くの購入者は、一般的な厚さを迅速に切断できるように機械のサイズを調整し、時折重いプレートを外注します。
通常、機械の指定は作業テーブルを表します。3015 機械のベッドは約 3,000 x 1,500 mm、4020 のベッドは 4,000 x 2,000 mm まで拡張されます。購入したシートに合わせてテーブルを購入するのではなく、その逆ではありません。一般的なストック サイズは 1,000 x 2,000 mm、1,250 x 2,500 mm、1,500 x 3,000 mm であるため、3015 は最も一般的な 2 つの形式をカバーします。一方のベッドが切断している間にもう一方のベッドが荷降ろしされる交換テーブルは、複数のシフトを実行している店舗ではすぐに元が取れます。
より完全な意思決定の枠組みについては、次のガイドを参照してください。 適切な CNC レーザー切断機の選択 電力、予算、販売後の質問について詳しく説明します。
レーザー切断機が単独で動作することはほとんどありません。上流のブランク品質と下流の成形精度は両方ともそれに依存しており、一般的なチェーンは 5 つのステーションを経由します。
入力プレートとコイルは最初に平らにされます。反ったシートから切り取られたブランクは、予測できない平坦度でテーブルから出てしまい、その誤差がその後のすべてのステーションに持ち込まれます。
パーツは、ドリルやパンチングが必要となる穴やスロットも含めて、1 回のセットアップでネストして切断されます。
プレス ブレーキにより、切断エッジに沿ってフランジが折り曲げられます。きれいで真っ直ぐなカットエッジと正確なレリーフカットにより、曲げ角度の再現性が保たれます。
切断および成形された部品が結合されてアセンブリになります。一貫したエッジと穴の位置により、溶接治具がシンプルになります。
研磨と塗装を行って完成です。窒素カットステンレスは多くの場合、エッジの洗浄を行わずにそのまま仕上げに進みます。
これらのステーションを 1 つのサプライヤーから調達することで、公差に対する責任が 1 か所で保たれます。レベリングマシンとプレスブレーキは、新しいレーザーと一緒に購入する最も一般的なものです。
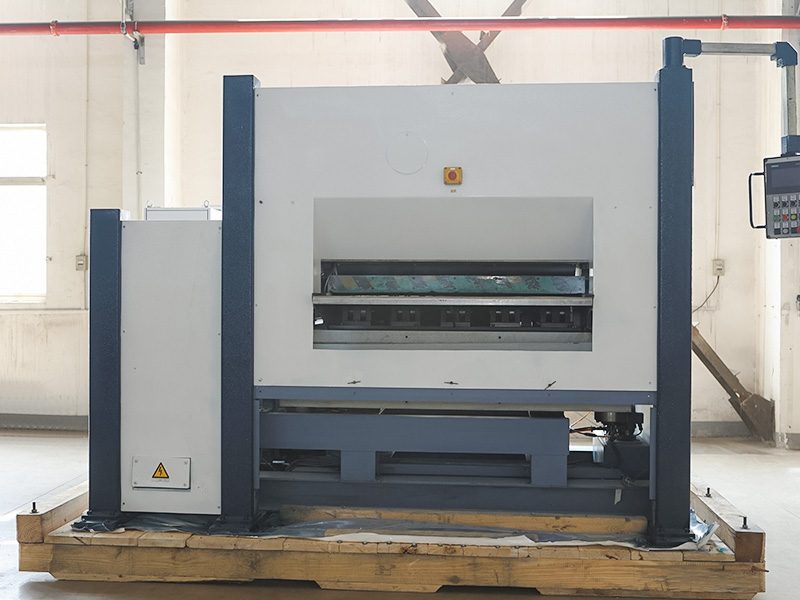
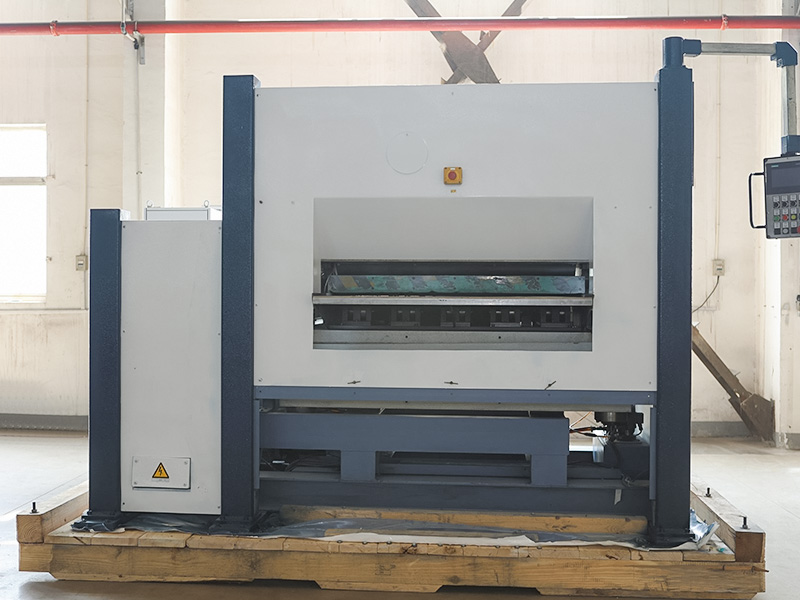 カスタム金属プレートレベリングマシン 歪んだプレートを平坦に戻すローラー レベリング マシン。板金ラインにレーザーを追加するときに一緒に購入するのが一般的です。 製品を見る→
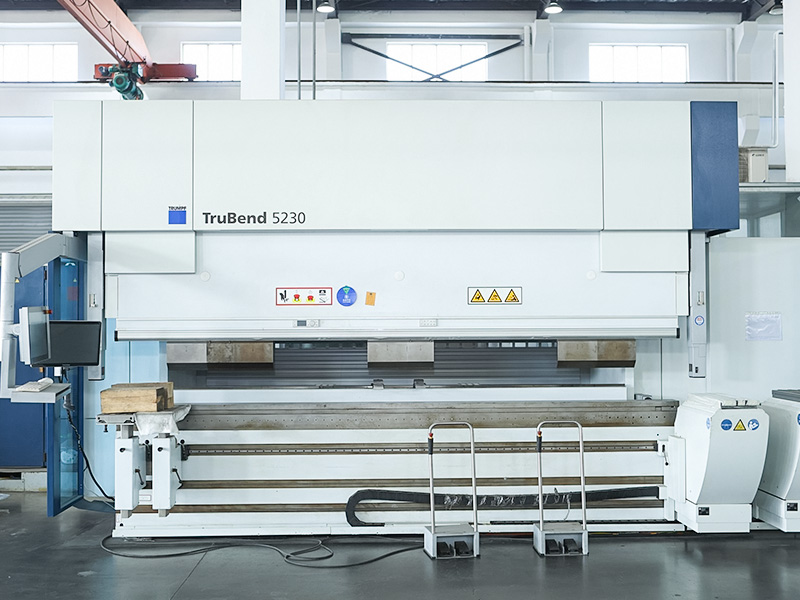
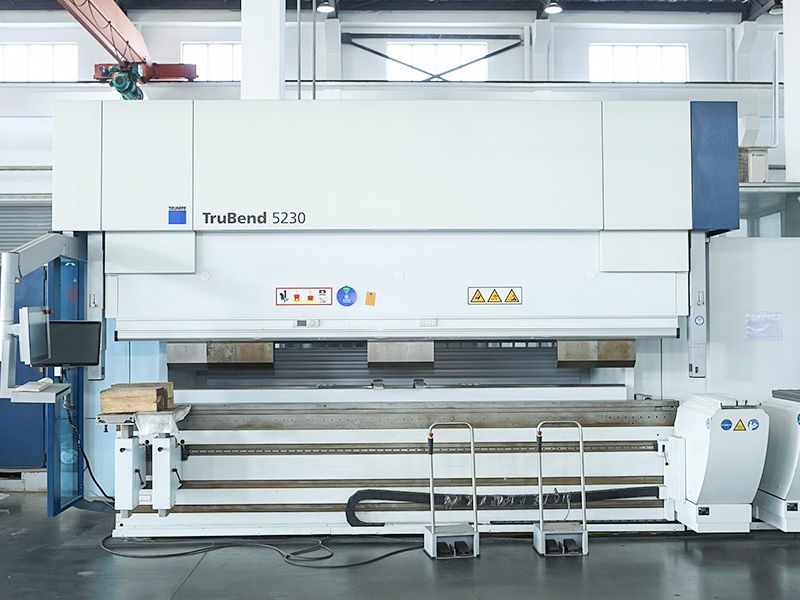 CNCベンディングマシンとプレスブレーキ TRUMPF、Salvagnini、Bystronic の CNC プレス ブレーキとベンディング センターは、レーザーカットされたブランクを完成した角度と形状に成形します。 製品を見る→
データシートは候補リストを作成します。テストカットは取引を成立させます。購入契約に署名する前に、次のことを尋ねてください。
ボリュームがまだマシンに適していない場合は、同じ機能をサービスとして利用できます。図面を送信し、切断、曲げ、溶接、コーティングされた完成部品を購入することは、資本を投入する前の一般的な最初のステップです。 カスタム製作サービス 顧客の図面から検査済みの完成部品に至るまで、まさにそのように動作します。
板金用のレーザー切断機はどのくらいの厚さに対応できますか?
それは力に依存します。一般的な目安として、1.5 kW は軟鋼から約 6 mm、3 kW は約 10 mm、6 kW は約 16 mm、12 kW クラスの機械は 25 mm を超えます。ステンレスとアルミニウムの容量は低く、通常は窒素で動作します。
板金にはファイバーレーザーが CO2 よりも優れていますか?
新規購入の場合、ファイバーはほぼすべてのシート加工に対する実用的な答えです。電気効率が高く、メンテナンスが少なく、反射金属での結果が向上します。 CO2 は主に古い設備や少数の特殊な用途に残留します。
マシンに必要なファイル形式は何ですか?
フラット 2D プロファイル。最も一般的には、CAD システムからエクスポートされた DXF または DWG ファイルです。ネスティングソフトウェアはシート上にプロファイルを配置し、切断プログラムを生成します。
機械を購入する代わりに部品を注文できますか?
はい。図面と材料仕様を送信し、見積もりを受け取り、完成したブランクまたは完全なアセンブリを注文します。多くのショップは、機器を購入する前にこの方法で需要を検証します。


 +86-13771171111 +86-13338110517


 English
 中文简体
 日本語
 Deutsch
 Español
 Bahasa Melayu