コンテンツ
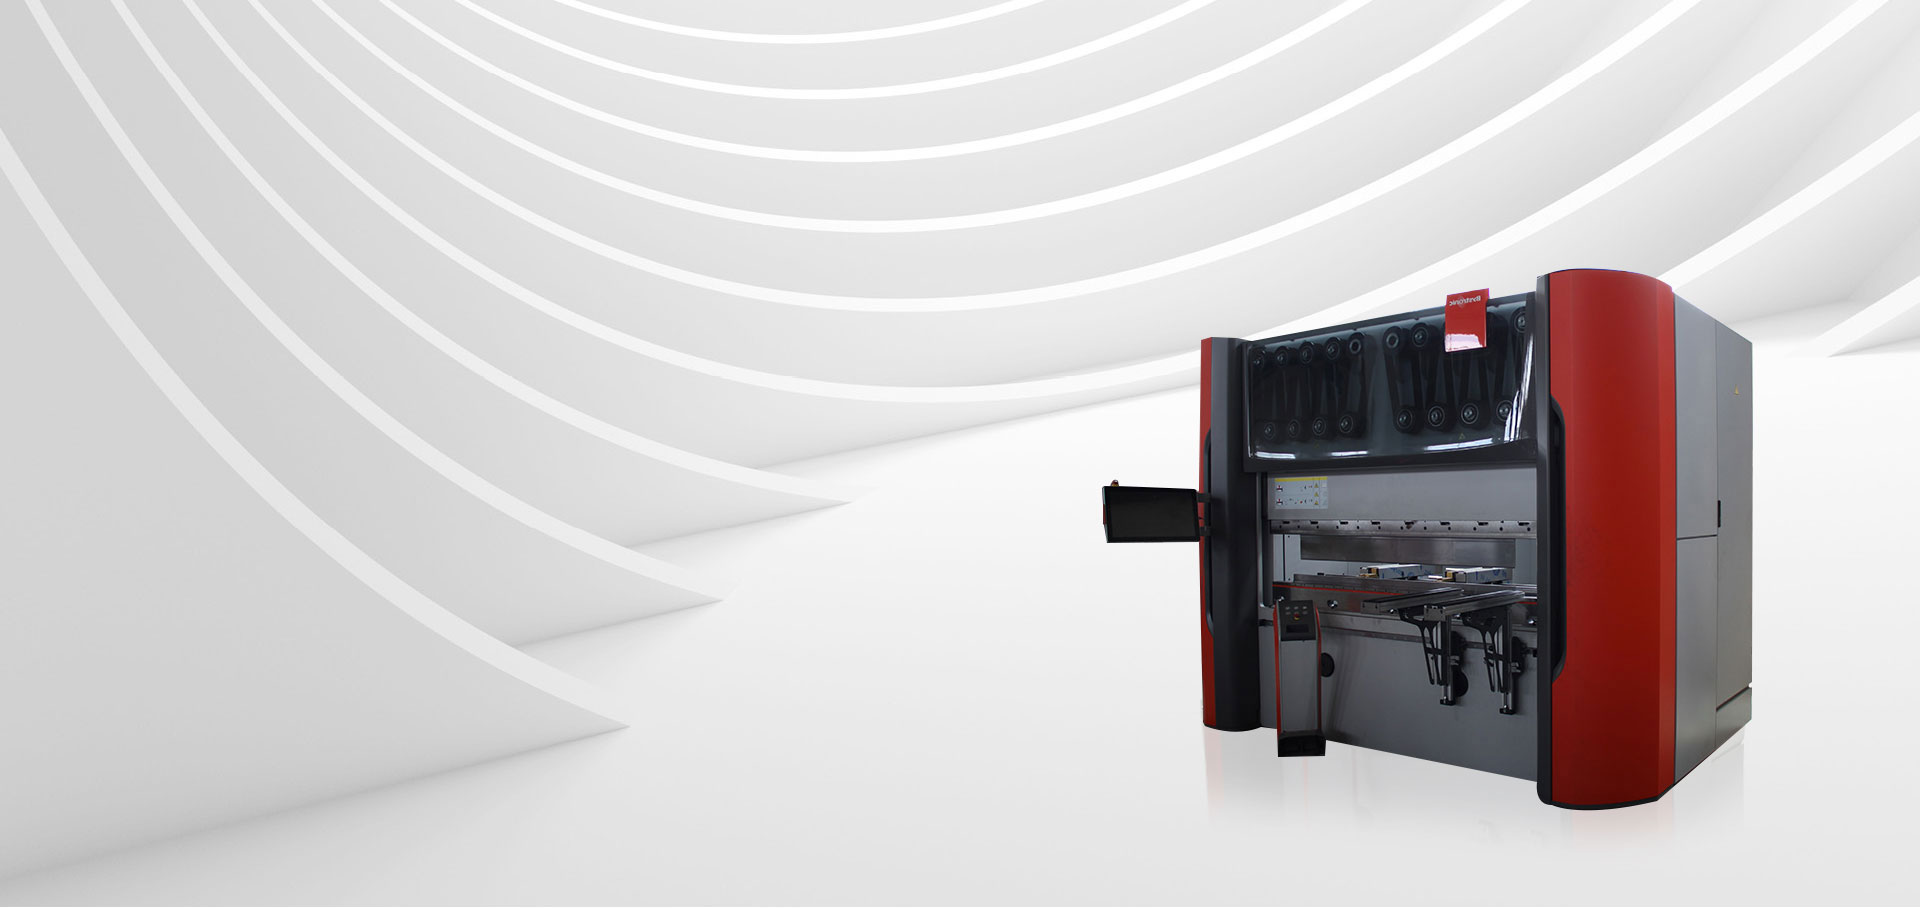
プレス ブレーキは、板金を上部のツールとツールの間で押して曲げます。 パンチ 、および下部ツール、 死ぬ 。シートは金型上に置かれ、バックゲージがエッジがどのくらい奥まで届くかを設定し、ラムがパンチを押し下げて金属を金型の開口部に押し込み、曲げを作成します。角度はパンチが移動する深さによって決まり、必要な力、つまりトン数は材料、その厚さ、型の開口部、曲げの長さに依存します。
パンチを上下に運ぶ可動式上部ビーム。最新の機械では油圧または電気で駆動されます。
曲げを形成するツールのペア。パンチの形状とダイの開口部によって、半径、角度、力が決まります。
金型を保持する硬い下部ビーム。その剛性により、長さ方向に沿って曲げ角度が均一に保たれます。
パーツごとに、各曲げが正しい位置に着地するようにシートの位置を特定する指。
曲げ角度、長さなどのパラメータを設定および制御します。 Shaofang は、自社の曲げ機械は高精度 CNC システムを使用していると説明しています。
たわみにくい構造です。優れた剛性と安定性により加工ミスを軽減します。
オペレータは、材料、厚さ、曲げ角度、曲げ長さのパート プログラムを選択します。
パンチとダイは、部品の厚さと形状に合わせて取り付けられ、位置合わせされます。
バック ゲージは、曲げラインがダイの開口部にかかるようにシートの位置を決めます。
ラムが下降し、パンチがシートをダイに押し込みます。移動深さによって角度が設定されます。
ラムが戻り、部品がチェックされ、調整が必要な場合は制御装置が角度を修正します。
部品が回転または反転され、すべての曲げが形成されるまでこのサイクルが繰り返されます。
同じプレス ブレーキで 3 つの方法で曲げを形成できます。この方法により、必要な力と角度の精度が変わります。
| 方法 | 仕組み | 必要な力 | 一般的な使用方法 |
| エアベンディング | パンチは底に触れずにシートをダイに押し込みます。 | 最低 | 一般的な製造、柔軟なツーリング |
| ボトミング | シートは所定の角度でダイの壁に押し付けられます。 | より高い | より厳しい角度再現性が必要な部品 |
| コイニング | パンチは金属を金型の形状に固定するのに十分な強度で押します。 | 最高 | スプリングバックを最小限に抑えた精密な作業 |
スプリングバックが方法の違いの理由です。メタルはパンチが持ち上がった後、フラットに向かってわずかに戻ろうとしますが、コントロールは目標角度を少し超えて曲げることでそれを補償します。
これを最初の見積もりとして扱います。実際の力は材料のグレード、工具、および方法によって異なるため、お使いの機械と工具のトン数表を常に確認してください。
何を形成できるかはツールによって決まります。 Shaofang の曲げ加工のページでは、知識セクションに 4 種類のブレードがリストされており、機械はさまざまな仕様の金型に適応できると説明されています。
| ツールの種類 | 最適な用途 |
| V字型ブレード | 薄いシートと正確な角度の曲げ |
| U字型刃 | 中厚シートでスプリングバックを軽減 |
| ボックスブレード | 重いシートと広い曲げ領域 |
| カスタムプロファイルブレード | 高い精度が求められる複雑な部品 |
カスタム ブラケットまたは成形エンクロージャの場合、ワンオフ ツールではなく、カスタム ホールドダウンまたはリリーフを備えた標準 V ダイを使用するのが最も安価なルートであることがよくあります。
トン数とベッドの長さによって、工場が曲げることができる部品のサイズが決まります。 Shaofang ベンディングのページには、小型から大型までの能力を備えた CNC プレス ブレーキとベンディング センターがリストされています。
| マシンリスト | 容量 | 典型的なクラス |
| バイトロニック Xpert40 | 40トン、1メートル | 小型精密部品 |
| TRUMPF トゥルーベンド7036 | 36トン、1メートル | 小型精密部品 |
| TRUMPF トゥルーベンド5130 | 130トン、3メートル | 中程度の長さのパーツ |
| TRUMPF トゥルーベンド5170 | 170トン、3メートル | より重く、より長い部品 |
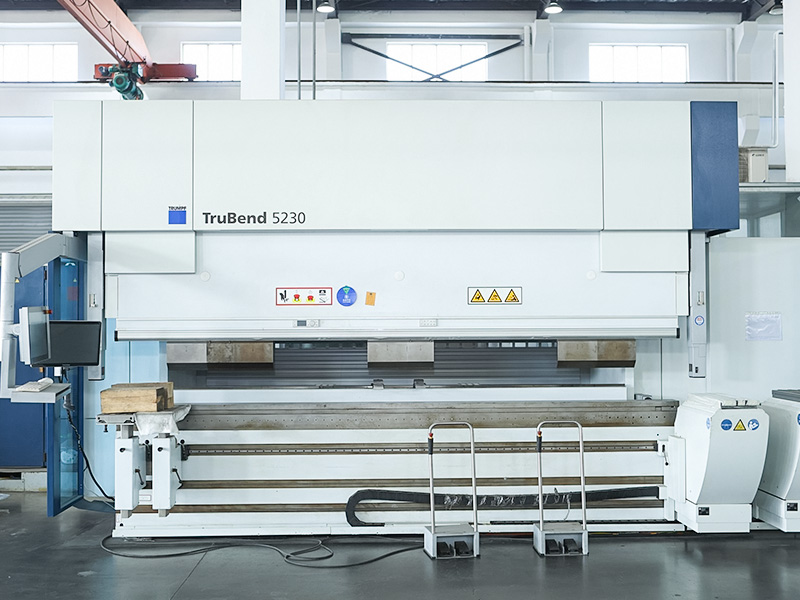
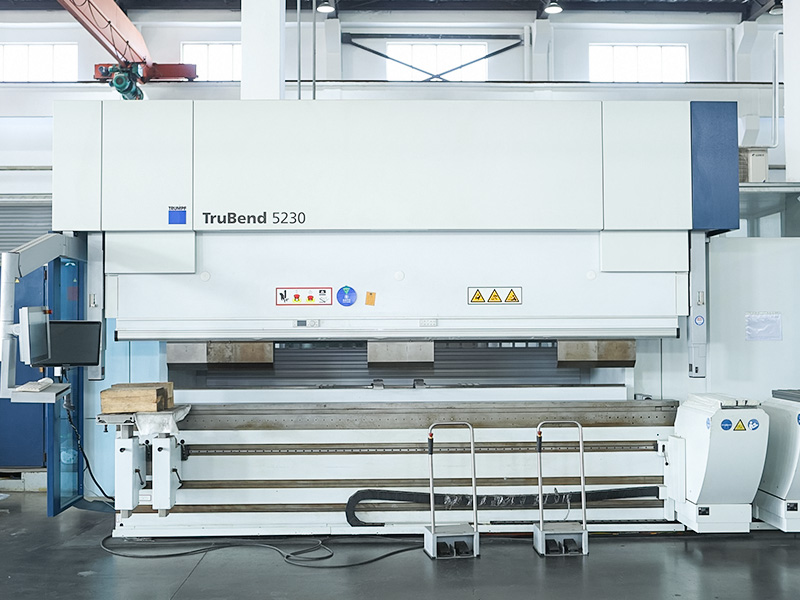
| TRUMPF トゥルーベンド5230 | 230トン、4メートル | 大きくて厚い部品 |
| TRUMPF トゥルーベンド5320 | 320トン、4メートル | 重いプレートと長いベンド |
詳細については、 ベンディングマシンのページ 。曲げは一歩広くなります 板金製造ワークフロー 、フラットブランクは通常、 レーザー切断 または パンチプレス まずはステージ。
| 問題 | 考えられる原因 | 修正 |
| 曲がりに沿って角度が変化します | 工具の摩耗、不均一なベッドのたわみまたは位置ずれ | 工具の状態とアライメントを確認し、機械にクラウニングがある場合は使用します。 |
| 曲げた後の角度が開きすぎます | スプリングバックは補償されていません | ターゲットを超えてわずかに曲げるか、幅の狭い V ダイを使用します |
| 曲がりの外側にひび割れが発生 | 材料に対して半径が狭すぎます | 曲げ半径を大きくするか、木目を横切って曲げます |
| 曲げ後の部品寸法 | バックゲージ or bend allowance error | フラットパターンとゲージリファレンスを再確認してください |
| 表面に跡が残る | 汚れた工具または硬いダイのエッジ | 工具をきれいにし、保護フィルムまたは柔らかいインサートを使用してください |
ほとんどの欠陥は、機械自体ではなく、ツール、セットアップ、またはフラット パターンに遡ります。完全なバッチの前に最初の部分を確認すると、大部分が捕捉されます。
シートを曲げると外側が伸び、内側が縮むため、カットした平らな長さは仕上がりのフランジの長さの合計にはなりません。フラット パターンでは、材料、厚さ、曲げ半径、角度に応じた曲げ許容値または差し引きを使用して、これを考慮する必要があります。
通常、プログラミング ソフトウェアが計算しますが、この数値は、工具と材料がプログラムの想定と一致する場合にのみ機能します。カスタム部品の図面を提供する場合は、最初からフラット パターンが正しくなるように、材質、厚さ、内側の曲げ半径を明記してください。
プレスブレーキはラムの駆動方法によってグループ化されています。 Shaofang ページでは、リストされている各マシンのドライブの種類について説明していないため、これを一般的な背景として扱ってください。
パンチとダイの間で板金をプレスします。バック ゲージがシートの位置を決め、ラムがパンチを押し下げて設定角度で曲げを形成します。
軟鋼の空気曲げの一般的な最初の見積もりは、厚さとダイ開口部をインチで表した場合、1 フィートあたりのトン = 575 x t x t / V です。実際の数値は機械トン数表をご確認ください。
エアベンディングは最も低い力で最も柔軟であり、ボトミングはより再現性のある角度を得るためにシートをダイに押し付け、コイニングは形状を設定するために最も高い力を使用します。
炭素鋼、ステンレス鋼、アルミニウム合金はShaofangベンディングマシンのページにリストされています。
パンチが上がった後のフラット方向への小さな戻りです。オペレーターと CNC 制御は、目標角度をわずかに超えて曲げることで補正します。

 +86-13771171111 +86-13338110517


 English
 中文简体
 日本語
 Deutsch
 Español
 Bahasa Melayu