コンテンツ
CNC 金属レーザー カッターの仕様を検討する生産管理者は、通常、電力という 1 つの数字から始めます。数か月現場で働くと、重要な数字が違ったものになることがわかります。部品あたりのコスト、エッジの一貫性、メンテナンス間隔によって、機械が元を取れるかどうかが決まります。レーザー光源のタイプによって 3 つすべてが駆動されます。
ほとんどの板金やプレートの加工では、1000 W ~ 3000W の範囲のファイバー レーザーが現実的な答えとなります。 CO2 よりも低いエネルギーコストでステンレス、アルミニウム、炭素鋼を切断でき、共振器ミラーの調整やレーザーガスの補充は必要ありません。
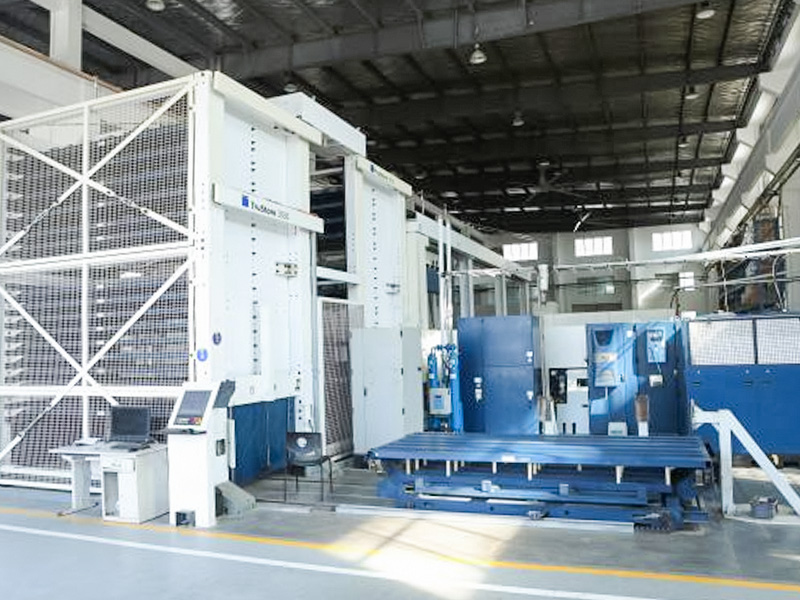
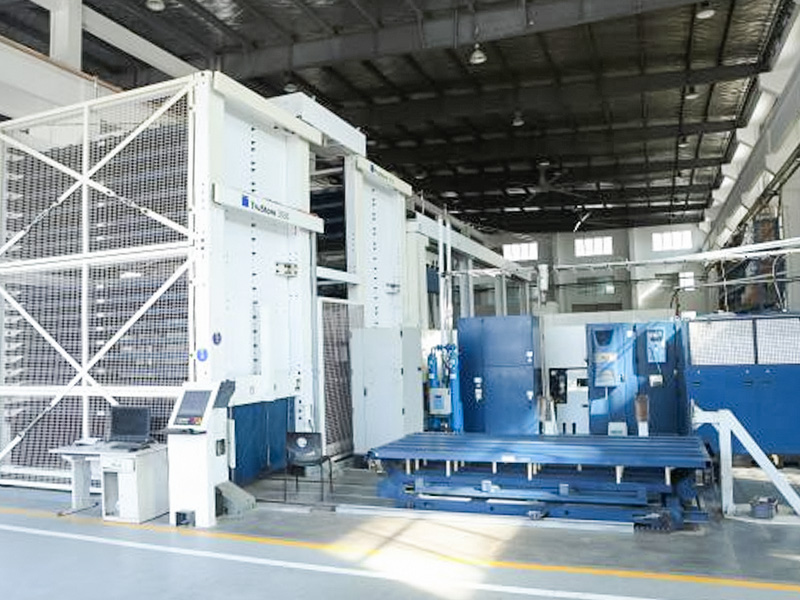 CNC制御を備えた板金用ファイバーレーザー切断機 この機械は、高度な数値制御システムによって誘導された高エネルギー レーザー ビームを使用して、ステンレス、炭素鋼、アルミニウムを切断します。小規模バッチや複雑な形状に適しており、大型の作業台とガスアシストモジュールが安定した連続生産をサポートします。 製品を見る→
現在、産業用金属の切断には、ファイバー、CO2、クリスタルの 3 種類のレーザー光源が使用されています。エネルギー源は、エネルギーが金属にどれだけ効率的に入るかを決定し、実際の速度、エッジ品質、ランニングコストを設定します。
ファイバーレーザー これは、CO2 レーザーが発する 10.6 μm よりも金属がはるかに良く吸収する波長である 1064 nm 付近で動作します。より多くのエネルギーが吸収されると、切断が速くなり、消費電力が減ります。ファイバーソースには位置合わせするための共振器ミラーや再充填するレーザーガスがないため、定期的なメンテナンスはカッティングヘッド、ノズル、保護レンズに集中します。
CO2レーザー 酸素アシストを備えた非常に厚い炭素鋼や非金属の切断を行う工場向けの実証済みのオプションです。欠点は、消費電力が高いこと、ミラーの清掃と調整が必要であること、レーザーガスが消耗品であることです。
クリスタルレーザー (Nd:YAG および Nd:YVO4) は、微細な形状に対して優れた焦点を提供しますが、コンポーネントの寿命が短く、ポンピング効率が低くなります。現在では、主に精密微細加工に限定されています。
| 種類 | 波長 | 金属の切断効率 | 運営コスト | 代表的な役割 |
|---|---|---|---|---|
| 繊維 | 約1064nm | 高 | 低い | 板金・プレートの製造 |
| CO2 | 10.6μm | 中 | 高 | 厚鋼および非金属の切断 |
| クリスタル | 約1064nm | 中 | 高 | 精密微細加工 |
ステンレス、アルミニウム、または炭素鋼シートが主な作業の場合、繊維が合理的なデフォルトです。購入を完了する前に、手順を確認してください ワークショップに最適な CNC レーザー切断機を選択する方法 厚板および非金属の例外を計量します。
生産性に最も強い影響を与えるのは 4 つの仕様です。パンフレットの最大値ではなく、実際の材料の厚さで比較してください。
3000 W ファイバー レーザーは通常、酸素を使用した場合、12mm 軟鋼を 1.5 ~ 2.0 m/min で切断しますが、窒素を使用した 2 mm ステンレスは 8 ~ 10 m/min で切断できます。カタログ内の最も薄いシートからではなく、最も処理する厚さから 1 日の生産量を見積もります。
ほとんどの機械は、1 メートルあたり ±0.05mm 近くの位置決め精度と ±0.03 mm 近くの再現性を示しています。タブアンドスロット アセンブリ、ヒンジ ブラケット、溶接準備部品は、レーザー出力よりもこれらの値に依存します。
酸素は炭素鋼の切断を促進しますが、刃先にわずかな酸化物が残ります。窒素を使用すると、ステンレスやアルミニウムに酸化物のないきれいなエッジが生成されます。高圧窒素と低圧酸素を素早く切り替えることで、スケジュールの柔軟性が向上し、機械がボトルネックになるのを防ぎます。
アダプティブピアシングは、ピアシング中に力を上げてからカットのために引き戻すことにより、レンズ上のスパッタと下端のバリを軽減します。サプライヤーに主な厚さでの切断サンプルを依頼し、下端のドロスと切断面の縞模様を検査してください。
すべての CNC 金属レーザー切断ジョブは同様の手順に従います。各段階を理解することは、注文に署名する前にソフトウェア、自動化、オペレーターのスキル要件を評価するのに役立ちます。
穴の多い部品の場合、繰り返しの穴パターンでは CNC パンチ プレスの方がレーザー切断よりも高速であることが多く、レーザーは複雑な輪郭、少量のバッチ、厳しいエッジの要件に対応します。 2 台の機械は 1 つの生産ライン内で補完的に機能します。
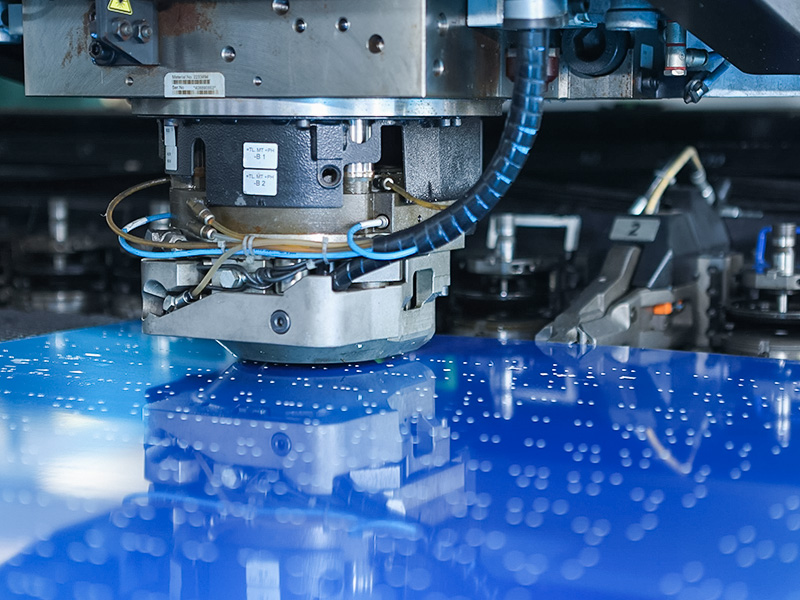
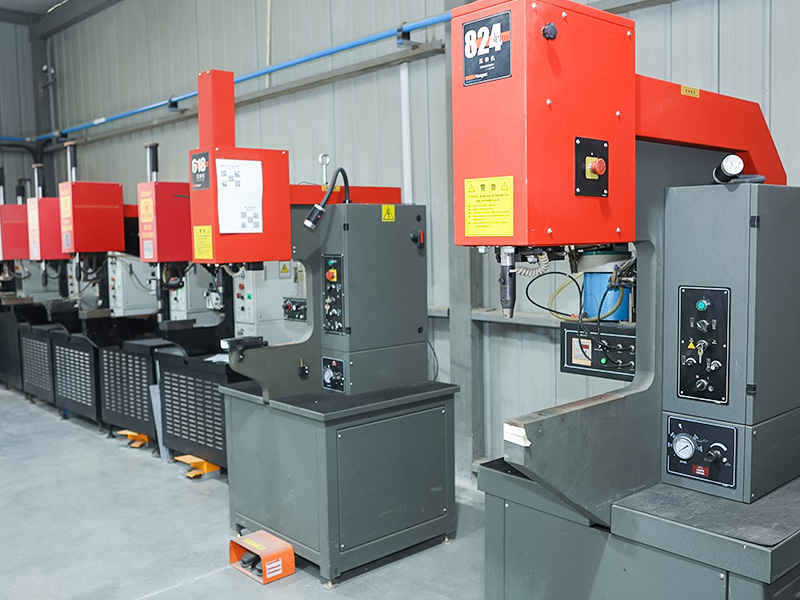
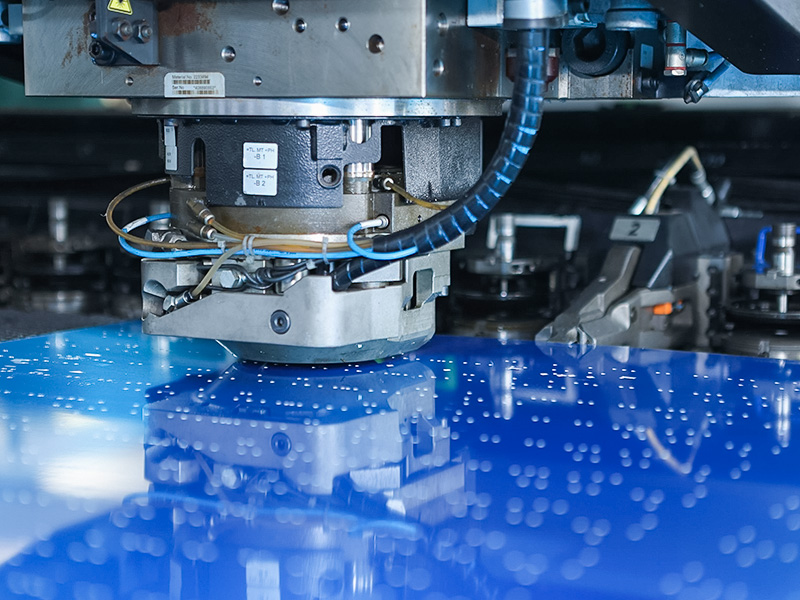 高剛性板金用CNCパンチプレス このプレス機は、パンチング、ブランキング、曲げ、深絞り用に設計されており、剛性の高いフレームと正確な CNC ストローク、速度、圧力制御を備えています。スチール、アルミニウム、および一部の非金属シートを処理できるため、繰り返しパターンのレーザー切断を効率的に補完できます。 製品を見る→
レーザー出力は、各材料の実用的な速度と最大厚さを設定します。以下の値は、推奨されるアシスト ガスを使用した最新のファイバー レーザーの一般的なシングルパス制限を示しています。実際の結果は機械の剛性、光学系の品質、焦点位置、ガス純度によって異なるため、保証ではなく比較の枠組みとして扱ってください。
| 繊維 power | 酸素を含む軟鋼 | 窒素入りステンレス | 窒素を含むアルミニウム |
|---|---|---|---|
| 1500W | 12mm | 6mm | 5 mm |
| 3000 W | 20mm | 12mm | 10mm |
| 6000W | 25mm | 20mm | 16mm |
| 12000W | 40mm | 30mm | 25mm |
作業のほとんどが 1 ~ 6 mm のステンレスとアルミニウムである場合、1500 W または 3000 W の機械が速度と資本コストのバランスをうまくとります。 12 mm 以上の厚い炭素鋼を定期的に切断する場合は、少なくとも 6000 W を選択してください。サイズを大きくしすぎると、薄板の出力が向上することなく、購入価格と電気サービス要件が上昇します。
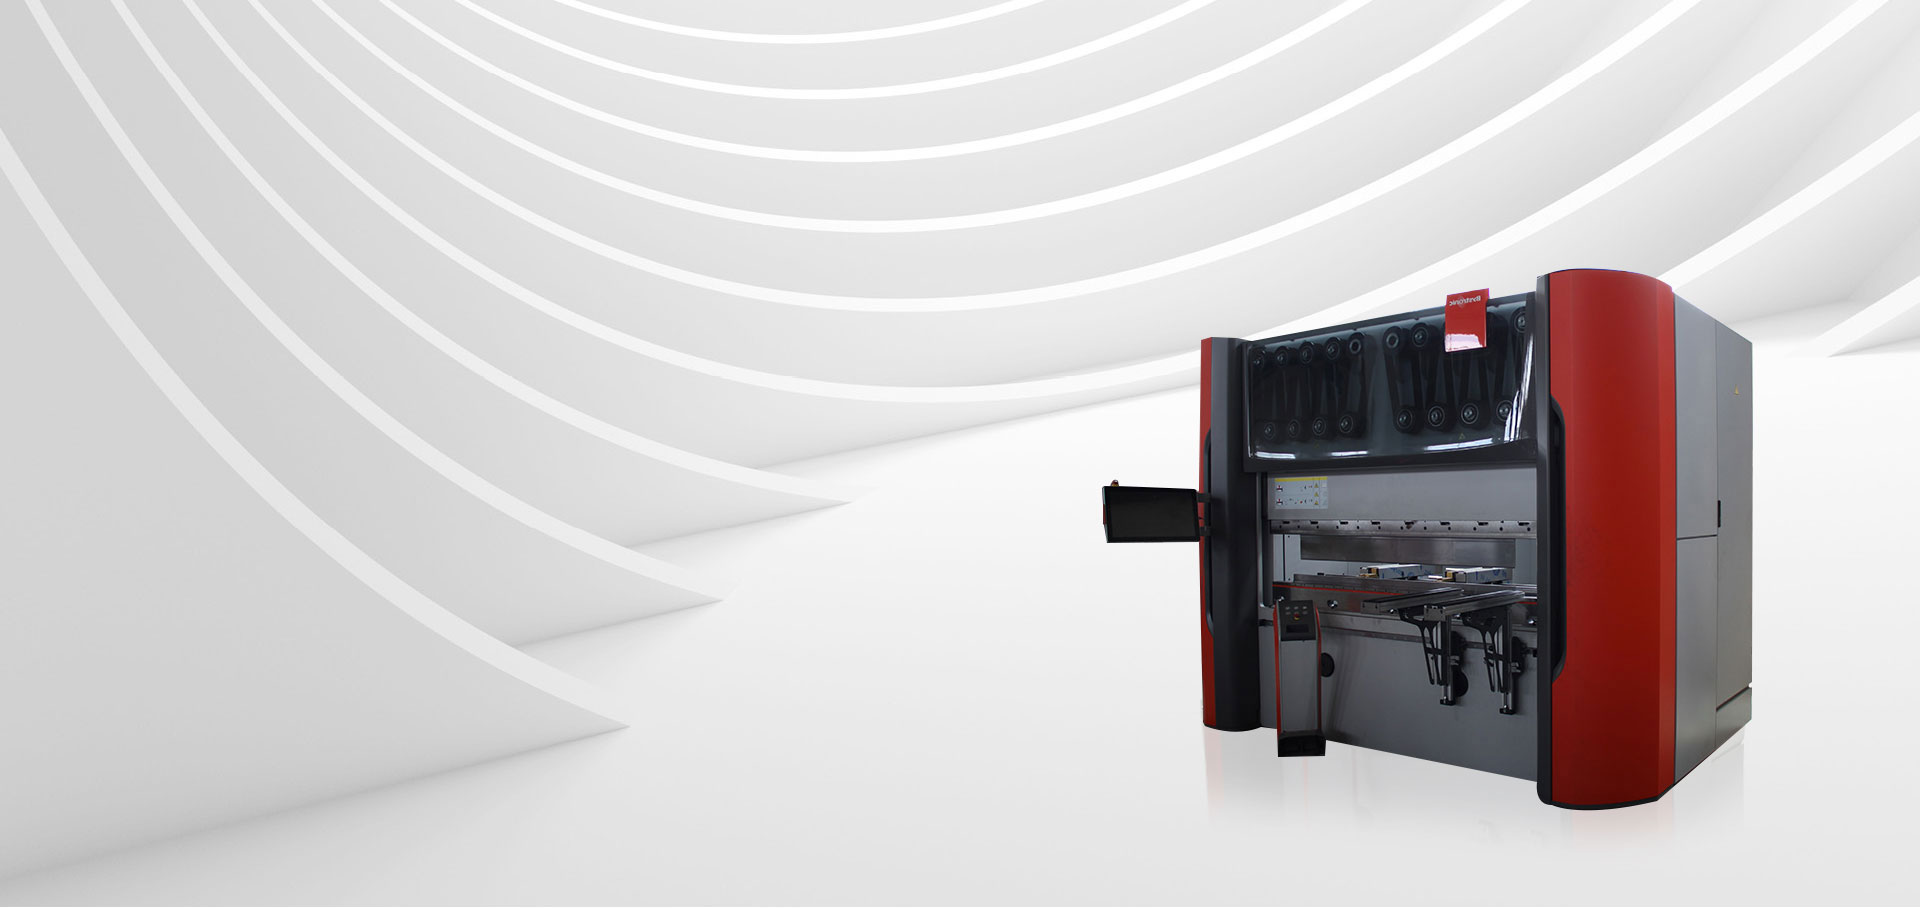
切断された部品のほとんどはまだ成形が必要です。 CNC 曲げ機とレーザーを組み合わせてラインを完成させるため、ボトルネックが下流に移動しないように両方を一緒に計画します。
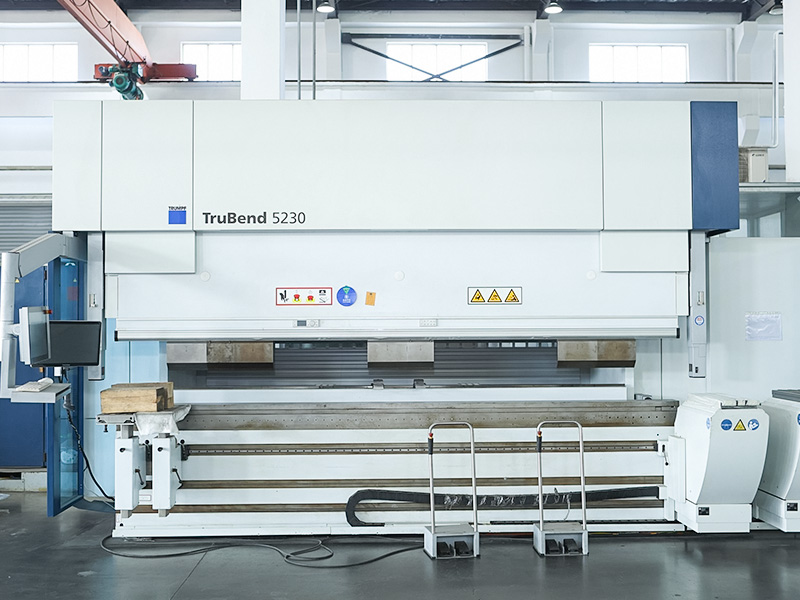
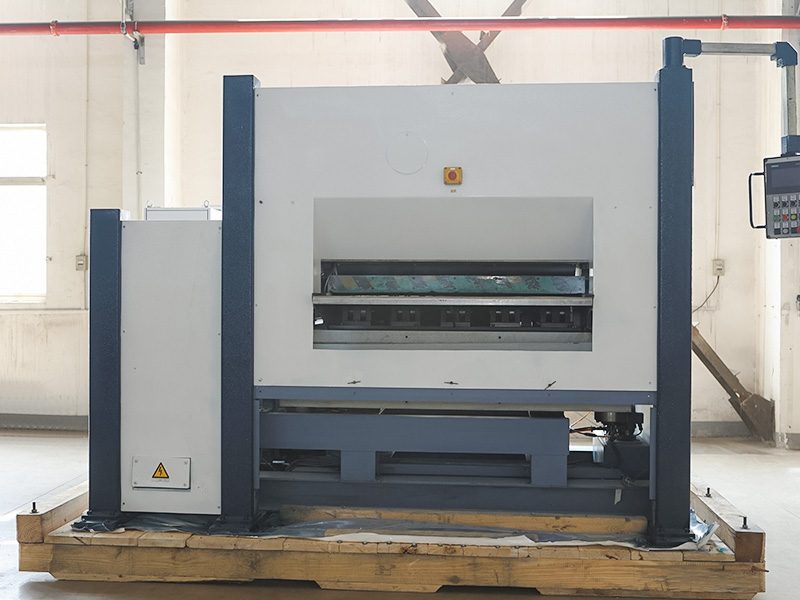
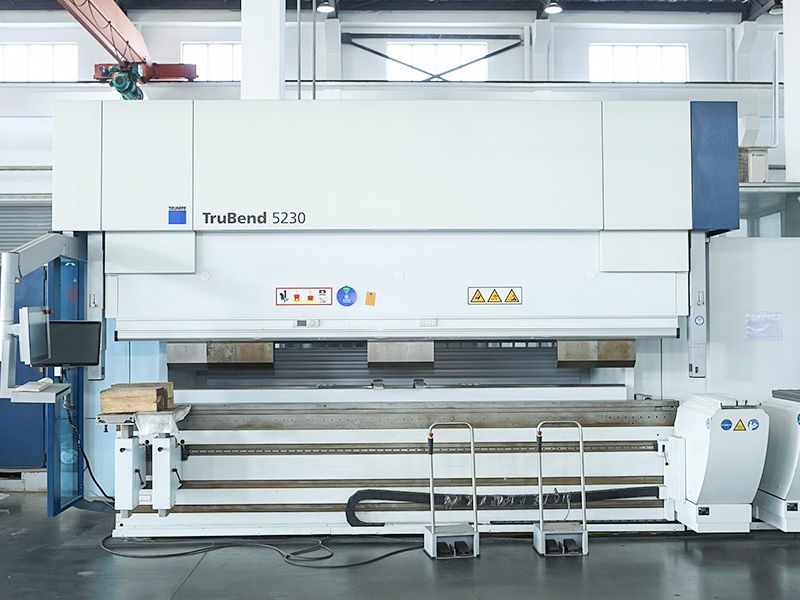 精密な角度制御を備えたCNCベンディングマシン この曲げ機は、高精度 CNC システムを使用して角度、長さ、圧力を設定するため、誤差が少なく精度が保証されます。様々な金型に対応し、炭素鋼、ステンレス鋼、アルミの加工を行い、切削から成形までの生産ラインにスムーズに組み込むことができます。 製品を見る→
マシン間のコストの差は最初の 24 か月以内に現れ、多くの場合、マシンが完全に償却されるずっと前になります。
一般的な製造量の場合、電気、ガス、光によるファイバーの利点だけでも、切断の高速化による生産性の向上を考慮する前に、2 ~ 3 年以内に高い初期価格を支払うことがよくあります。
ファイバーメタルレーザーカッターは銅や真鍮を扱うことができますか?
はい。銅と真鍮は、CO2 の波長よりもファイバーの波長 (約 1064 nm) をはるかによく吸収するため、ファイバーがこれらの反射合金の標準となっています。機械には、デリバリーファイバーとカッティングヘッドでの後方反射に対する保護が必要なため、サプライヤーが光学系を適切に構成していることを確認してください。銅の切断速度は軟鋼よりも遅く、通常、酸化物の形成を避けるために窒素または空気が使用されます。
ステンレス鋼には酸素を使用するべきですか?それとも窒素を使用すべきですか?
エッジがきれいで酸化物がない必要がある場合は、窒素を使用します。これは、目に見える部品、溶接の準備、または食品と接触するコンポーネントに必要です。酸素を使用すると、薄いステンレスの切断がわずかに速くなりますが、エッジが変色し、薄い酸化層が残ります。エッジの品質が重要ではなく、パーツが塗装されるか隠される場合、酸素を使用するとガスコストを削減できます。
CNC 金属レーザー カッターにはどれくらいの床面積とユーティリティ インフラストラクチャが必要ですか?
1500 W ファイバー マシンには通常、チラーとシートのロードと部品の取り外しのためのスペースを含めて約 8 ~ 15 平方メートルが必要です。電源は通常 400 V の三相で、接続負荷は電力レベルに応じて約 15 ~ 25 kVA になります。アシストガス供給ラインも必要です。窒素は、毎月の消費量に応じて、シリンダー、デュワー瓶、またはバルクタンクで供給できます。
CNC 金属レーザー カッター市場では、実際の生産構成に機械を適合させた購入者に報酬が与えられます。ファイバーマシンから始めて、主な厚さでの実際の切断速度を確認し、地域でのアシストガスの利用可能性を確認し、同時に下流の成形を計画します。
すでに図面や定義済みの部品リストをお持ちの場合は、当社にご相談ください。 カスタムサービスチーム レイアウトをコミットする前にマシン構成を検証できます。


 +86-13771171111 +86-13338110517


 English
 中文简体
 日本語
 Deutsch
 Español
 Bahasa Melayu