コンテンツ
板金製造の場合、CNC レーザー切断機は平らな板を高精度で完成部品に加工する最も実用的な方法ですが、適切なシステムとは最高ワット数のシステムではなく、材料の混合、厚さの範囲、毎日のスループットに適合するものです。ほとんどの作業現場では、1 kW ~ 6 kW の範囲のファイバー レーザーが軟鋼、ステンレス鋼、アルミニウムの効率的な作業に対応していますが、現在では CO2 レーザーが板金切断の標準ではなく例外となっています。
CNC レーザー カッターは、高エネルギーのレーザー ビームをシート表面に集束させます。ビームは CNC プログラムで定義された経路に沿って金属を溶解または蒸発させ、同軸の補助ガス (通常は酸素または窒素) が溶融した材料を切り口から吹き飛ばします。酸素は発熱反応を通じて軟鋼の切断をサポートし、窒素はステンレス鋼やアルミニウムに酸化のないきれいな刃先を生成します。
パンチングやプラズマ切断と比較して、レーザー切断には板金加工において 3 つの実用的な利点があります。
このため、現在、多くの製造工場では、特にバッチ サイズが変動する場合、板金製造プロセスのデフォルトの最初のステップとして CNC レーザー切断を扱っています。
シートメタルの場合、レーザー光源の選択は他の仕様よりも重要です。ファイバーレーザーは、アルミニウム、真鍮、銅などの反射材をよく吸収し、ランニングコストが低いため、金属切断のデフォルトとなっています。 CO2 レーザーは一部の板金工場に残っており、主に酸素を使用して厚い軟鋼を切断したり、金属と非金属を組み合わせた加工に使用されています。
| アスペクト | ファイバーレーザー | CO2レーザー |
|---|---|---|
| 波長 | 1.06μm程度 | 10.6μm程度 |
| 反射金属 | アルミニウム、真鍮、銅に優れています | 反射リスク。特別な光学系が必要です |
| 電気効率 | より高い。より多くの入力パワーをビームエネルギーに変換します | より低い;より多くのエネルギーが熱として失われる |
| 消耗品 | 共鳴ガスはありません。光学部品の磨耗が遅い | レーザーガスとミラーは定期的な交換が必要です |
| 一般的な板金範囲 | 6 kW 電源で最大 20 ~ 25 mm の軟鋼 | ハイパワーユニットによる厚板対応 |
| メンテナンス | シンプルなビーム照射、より低いサービス負荷 | 追加の光学コンポーネントとアライメントチェック |
ほとんどの板金製造業者にとって、ファイバーは低コストで可用性の高い答えです。 CO2 を会話の中に留めておく唯一の理由は、厚い炭素鋼板や非金属材料が大半を占める製品構成です。
見積もりを比較するときは、見出しのパワーの数字ではなく、シフトごとのパートに影響を与える数字に注目してください。
これらのパラメータは、板金工場向けの安定した切断性能と連続作業能力に重点を置いて、当社が製造用レーザー切断機に組み込んだものとまったく同じです。
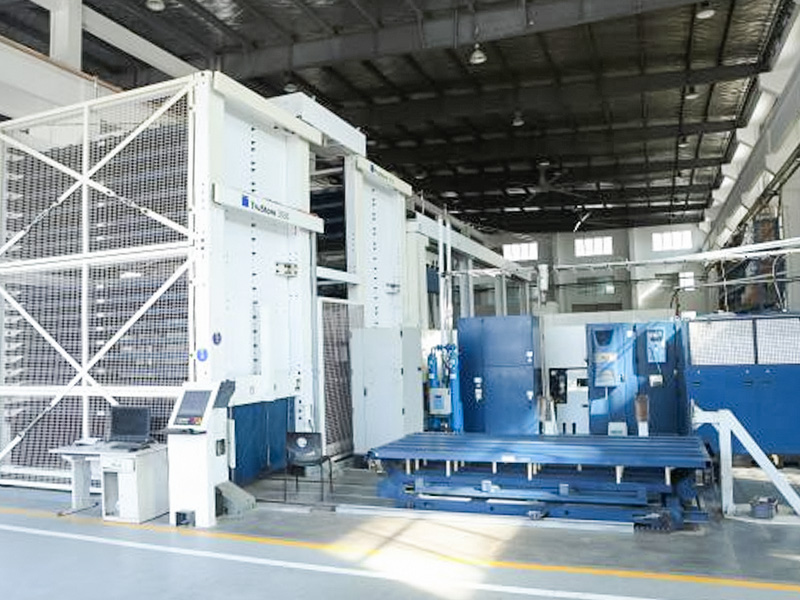 板金製造用CNCレーザー切断機 この生産グレードの CNC レーザー カッターは、大判テーブルと自動切りくず除去機能を備え、ステンレス鋼、炭素鋼、アルミニウムの安定した連続切断を実現します。これは、防御可能な作業現場の仕様を定義するために不可欠です。 製品を見る→
この順序に従って、管理チームの前で擁護できる仕様に到達します。
ワークロードが主に 4 mm 未満の薄いシートである場合、多くの場合、交換テーブルを備えた 1 ~ 3 kW のファイバー マシンが最適です。 8 ~ 20 mm のプレートを含む混合作業の場合は、最大 4 ~ 6 kW まで移動します。
マシンの選択に関する詳細については、ガイドを参照してください。 適切な CNC レーザー切断機の選び方 .
板金業界の機械購入者も同じ間違いを繰り返します。それらを回避すると、コストとダウンタイムが節約されます。
適切な構成がまだわからない場合は、 弊社のエンジニアリングチームにお問い合わせください 材料リストとサンプル図面を添えてください。
はい。ファイバーレーザーはアルミニウムに特に適しており、古い CO2 システムのような反射の問題を起こすことなく、最大 10 mm 以上の薄い箔から切断できます。窒素の働きにより、切断面は酸化せずきれいな状態を保ちます。
軟鋼の場合、3 kW ファイバー レーザーは通常最大約 20 mm を切断しますが、6 kW の機械では 25 mm かそれよりわずかに大きくなります。ステンレス鋼とアルミニウムの制限はこれより低く、通常は同じ出力レベルで約 10 ~ 14 mm です。ほとんどの板金加工は 10 mm 未満で行われ、1 ~ 2 kW の機械はすでに十分な性能を発揮します。
ランニングコストは電気代、アシストガス代、保護窓や切断ノズルなどの消耗品代で構成されています。多くのステンレスやアルミニウムを加工する場合、通常、窒素が最大の物質となります。パンフレットの効率数値に頼るのではなく、機械の標準ガス流量表をリクエストし、地域のガス価格を掛けてください。
部位によります。レーザー切断は、ツールコストをゼロにしながら、複雑な輪郭やデザインの変更に柔軟に対応します。非常に大量の単純な穴の場合、パンチングの方が安価です。多くの店では両方を運営しており、繰り返しの穴パターンにはパンチ プレスを使用し、その他のすべてにはレーザーを使用します。


 +86-13771171111 +86-13338110517


 English
 中文简体
 日本語
 Deutsch
 Español
 Bahasa Melayu