コンテンツ
穴、形状、フィーチャーが繰り返される多数の部品を作成する場合は CNC パンチ プレスを選択し、複雑な輪郭が必要で、設計間の素早い変更が必要で、工具が不要な場合はレーザー切断を選択します。 どちらも平らなシートメタルブランクを切断し、曲げ、溶接して仕上げます。パンチングは物理的なツールを使用して金属を成形しますが、レーザー切断は集束ビームで金属を溶かして吹き飛ばします。正しい選択は、部品の形状、量、材質、厚さ、エッジの品質によって異なります。
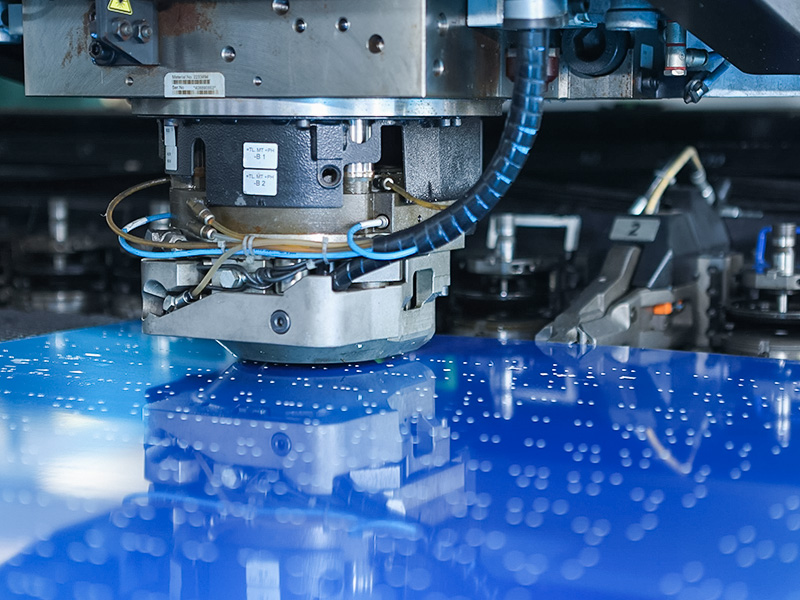
CNC タレットには多数のパンチとダイが搭載されています。シートはツールの下に移動し、プレス機がシートにパンチを押し込み、穴、スロット、ノッチ、および成形されたカットアウトを作成します。成形ツールは、同じパスでルーバー、リブ、エンボスも作成できます。 Shaofang パンチのページでは、パンチのストローク、速度、圧力を制御する CNC システムについて説明しています。
集束レーザービームが金属を溶解または蒸発させ、アシストガスが溶融した材料を切断部から吹き飛ばします。ビーム経路は NC システムによって制御され、機械はプログラムで記述されたあらゆる形状を切断します。 Shaofang レーザーのページには、大型ワークテーブル、自動切りくず除去、ガス支援切断がリストされています。
| 要因 | CNCパンチプレス | レーザー切断 |
| ツーリング | パンチとダイスが必要で、多くは砲塔に保持されています | 物理的なツールは不要 |
| 複雑な輪郭 | 利用可能なツールによる制限、またはかじ取り | 複雑な形状も簡単に扱えます |
| 繰り返される穴と形状 | 非常に効率的で、同じパスで形成可能 | すべての穴を輪郭としてカットします |
| 設計変更 | ツールが存在する場合は高速ですが、新しいツールが必要な場合は遅くなります | 新しいプログラムをロードするだけです。 |
| エッジ | きれいですが、バリや工具の跡が見られる場合があります | 設定によりスムーズなエッジ、ドロスも可能 |
| 厚い素材 | プレストン数とツールによる制限 | より大きな出力範囲で厚いプレートをカバー |
| 材料 | スチール、ステンレス、アルミニウムおよび一部の非金属板 | CO2 レーザーによる鋼、ステンレス鋼、アルミニウム、真鍮、銅、非金属 |
| 最高のボリューム | 中~大量の類似部品 | 小ロットから多品種生産まで対応 |
切断速度や厚み制限などの数値は機械に依存しますので、ここでは数値で比較するものではありません。 Shaofang のページには、約 500 W から 15,000 W 以上のレーザー出力範囲と、3000 mm x 1500 mm および 4000 mm x 2000 mm の作業台の例が記載されています。
パンチのページには、自動車製造、電子機器、家電製品、ハードウェア製品におけるアプリケーションがリストされています。
レーザーのページには、機械製造および板金製造での使用、およびステンレス鋼、炭素鋼、アルミニウム合金などの材料がリストされています。
コストは機械よりも、部品の製造方法によって決まります。パンチプレスプロセスでは工具のコストがかかりますが、レーザー切断のコストは稼働時間とガスの使用量に分散されます。
| コストドライバー | パンチプレス | レーザー |
| ツーリング | 標準工具は再利用されますが、特殊な形状には新しい工具が必要です | なし |
| セットアップ時間 | ツールの選択とタレットのロード | プログラムのロードとネスティング |
| 実行時間 | 多くの機能を備えた部品が不足している | 各輪郭を順番にカットします |
| 動作消耗品 | 工具の摩耗と研ぎ | ガス、電源、レンズケアをアシスト |
| 損益分岐点 | 単純な部品を大量に使用することで部品あたりのコストを削減 | 少量多品種で総コストを削減 |
1 回限りのプロトタイプの場合、工具が何もないため、レーザーの方が通常は安価です。穴と形状がいっぱいの同一のブラケットを 1 万個用意する場合、パンチングの方がサイクル タイムを短縮できます。これらの両極端の間で、両方について見積もりを依頼してください。
どちらのプロセスでも、図面段階での小さな変更によりコストが削減されます。これらは一般的な板金ガイドラインであるため、製造業者に制限を確認してください。
どちらのプロセスでも、曲げ、溶接、またはコーティングの前に仕上げが必要なエッジが残ります。 Shaofang レーザーのページには、エッジの滑らかさと直角度、ドロス、寸法検証、および表面の損傷に関するカット後のチェックがリストされています。
| チェックする | パンチング部 | レーザー Cut Part |
| バリ | 出口側に小さなバリが見られる場合があります | 設定がオフの場合、下側にドロスが発生する可能性があります |
| エッジ profile | わずかなロールオーバーとバンドの剪断 | 細いラインが入った滑らかな切断面 |
| ディストーション | 密集した穴パターンに近い可能性がある | 熱影響は材質と厚さによって異なります |
| 次のステップ | 部品を取り扱うかコーティングする場合のバリ取り | 曲げる前にドロスを除去し直角度を確認してください |
平らなブランクが歪んでいる場合は、曲げる前にレベラーに通すことができます。を参照してください。 レベリングマシンのページ 利用可能な機器については。
多くの製造工場では両方の機械が使用されており、一部の機械ではこれらを組み合わせています。パンチのページにはマルチプロセスのパンチングマシンがリストされており、1 つのショップにレーザーとタレットプレスがあり、各部品をより安価なプロセスに回すことができます。
一般的なアプローチは、大きな輪郭や複雑な輪郭をレーザーで切断し、多数の繰り返し穴と形状を持つ部品を打ち抜き、両方を曲げ加工に送ることです。一般的な板金ジョブの流れは次のとおりです。
 パンチプレス 設備には、3 m x 1.5 m の範囲の CNC タレット パンチ プレスとマルチプロセス パンチング マシンが含まれます。
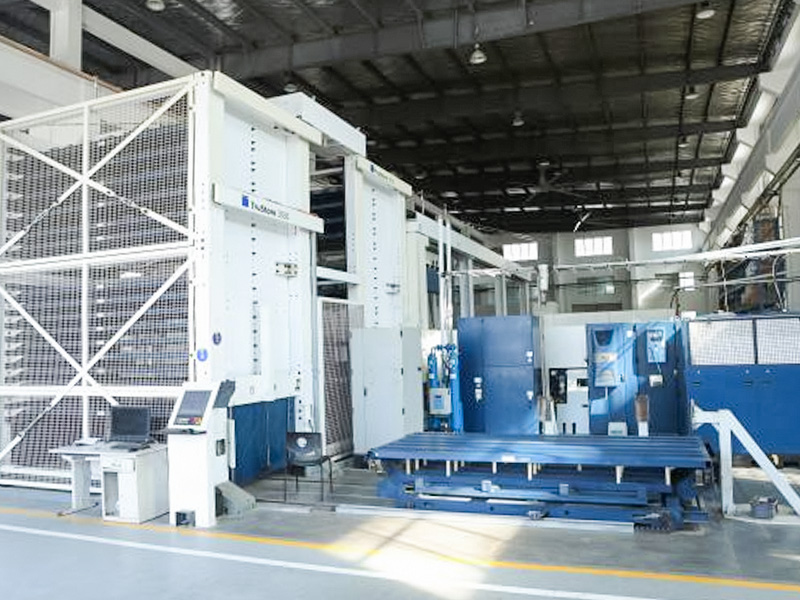 レーザー切断 3000 mm x 1500 mm の作業領域、NC 制御、および切りくず除去機能を備えた TruLaser 3030 マシン。
関連ガイドをお読みください。 板金レーザー切断機の選択 そして ファイバーレーザー切断機の購入 .
大量の繰り返しフィーチャが多数ある単純な部品の場合、多くの場合、「はい」です。少量のバッチ、プロトタイプ、および複雑な形状の場合は、工具が不要なためレーザー切断の方が通常安価です。
部位によります。穴や形状が多い部品はパンチ プレスの方が速く、特徴が少なく輪郭が長い部品はレーザーで効率的に切断されます。
適切なツールを使用するか、少しずつ削ることによって行うことができますが、複雑な輪郭は通常、レーザーを使用した方が簡単できれいです。
ハンドルはスチール、ステンレス、アルミニウムの両方があります。 Shaofang レーザーのページには、CO2 レーザー用の真鍮、銅、非金属もリストされています。
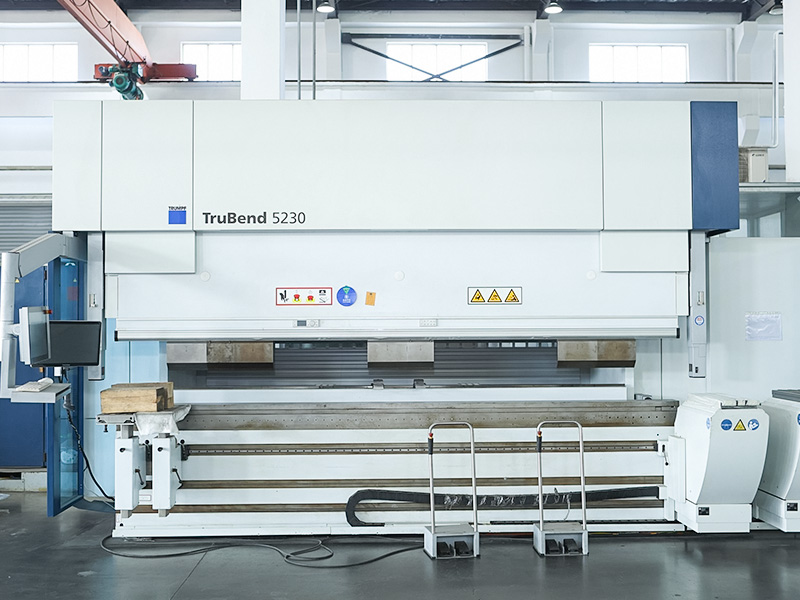
はい。 Shaofang では、レーザー切断、パンチング、曲げ、溶接、仕上げ機器をリストアップしているため、切断、成形、仕上げを 1 つのサプライ チェーンで実行できます。


 +86-13771171111 +86-13338110517


 English
 中文简体
 日本語
 Deutsch
 Español
 Bahasa Melayu