コンテンツ
プレスブレーキを選ぶ さまざまな部品、厚いまたは長い材料、深い箱の形状、および頻繁な小ロットの曲げ加工を行う場合。 パネルベンダーを選ぶ 部品ごとにいくつかの曲がりがあり、オペレーターの操作がほとんど必要ない、薄いゲージのパネル、エンクロージャ、ドア、キャビネット シェルを繰り返し注文する場合。プレスブレーキは柔軟性と容量の点で優れています。パネル ベンダーはサイクル タイムと、適切な部品群の労働力の点で有利であり、成長を続ける多くのショップは最終的にその両方を実行しています。
このガイドでは、2 つのマシンを、曲がり方、ランニングコスト、それぞれに適したパーツ、カタログの見出しではなく独自のパーツ リストを使用して決定する方法などによって比較します。最後は、午後に実行できる短い意思決定ルーチンで終わります。
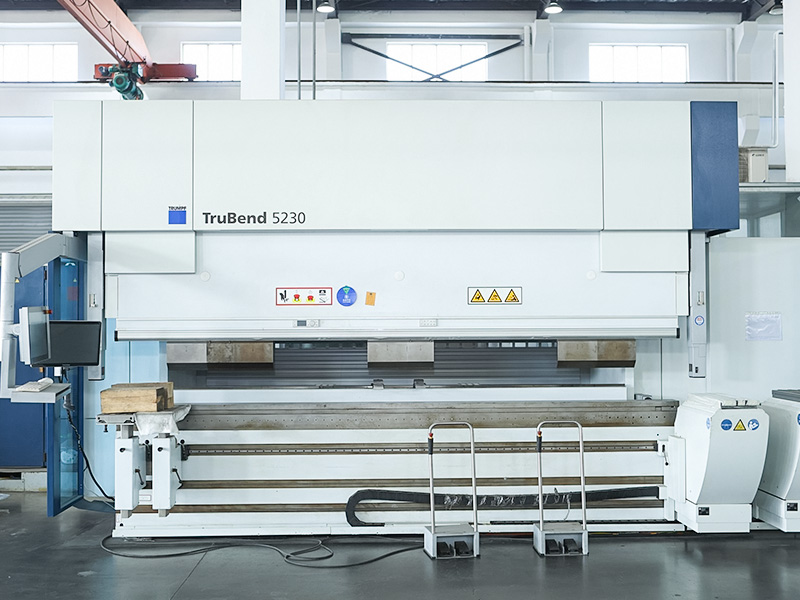
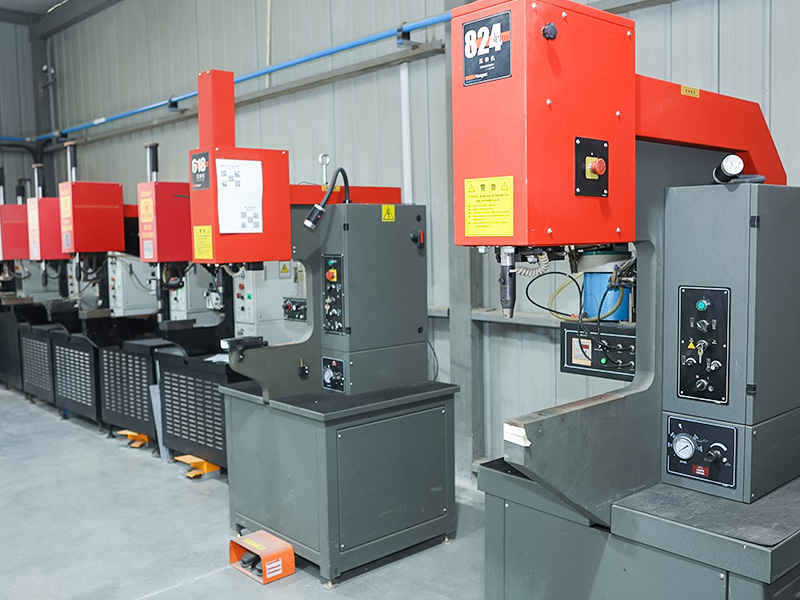
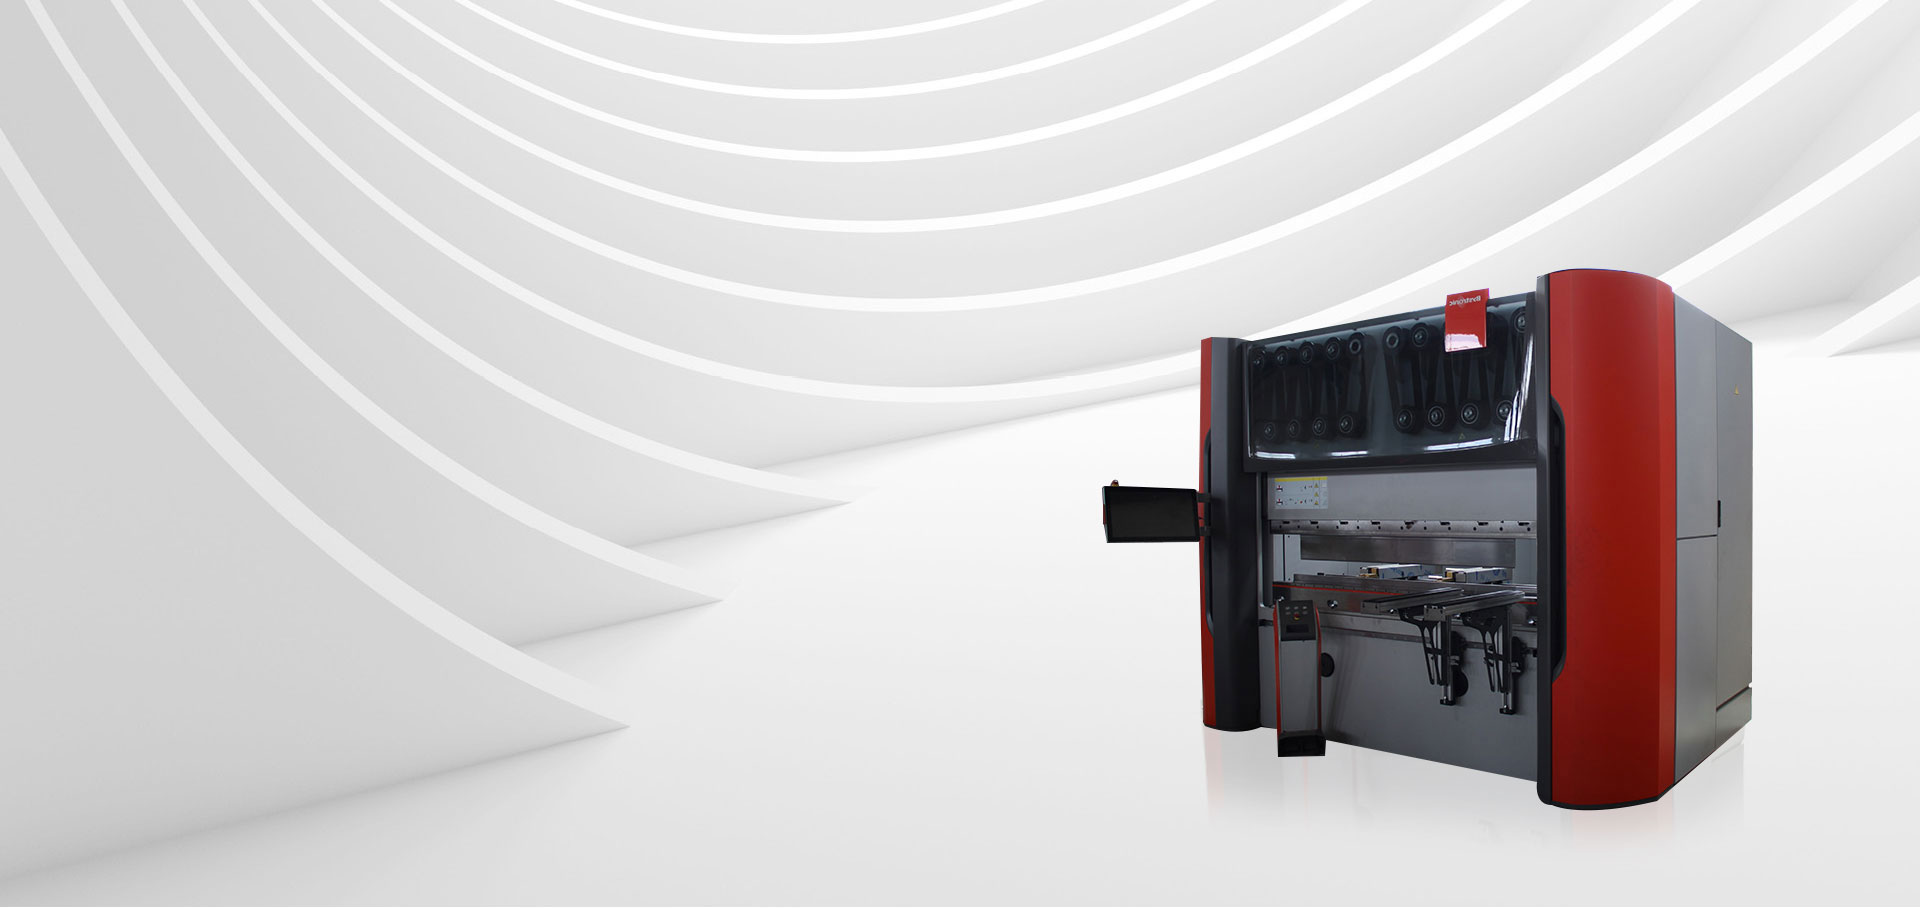
A プレスブレーキ パンチとダイをラムとベッドにクランプします。オペレーターまたはロボットがシートをダイの上に置き、バックゲージがエッジがどのくらい奥に届くかを設定し、ラムがシートをダイに押し込んで角度を形成します。曲げるたびにパーツの位置が変更され、フランジが 4 つあるボックスの場合、オペレーターはパーツを数回回転させたり裏返したりすることがあります。私たちのガイド プレスブレーキはどのように機能しますか? メカニズムとトン数について詳しく説明します。
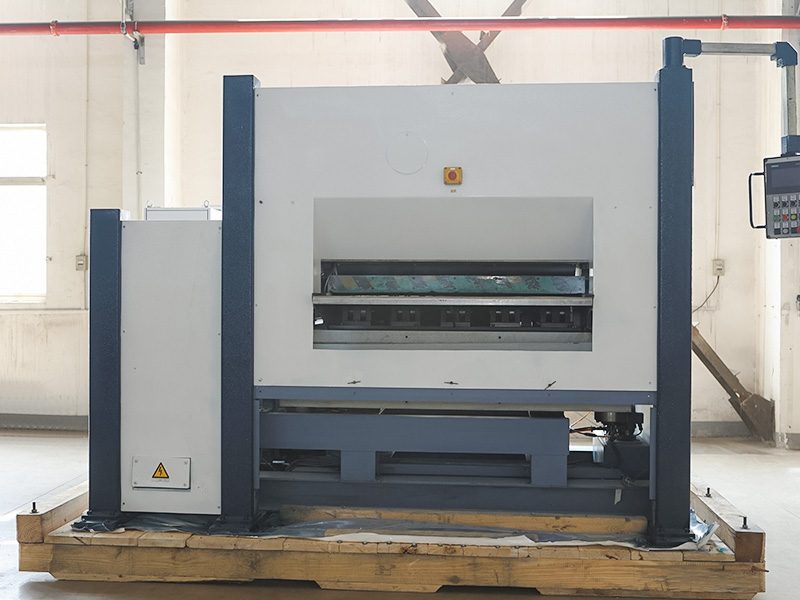
A パネルベンダー 動作が異なります。マニピュレーターがシートを掴んで固定ブランクホルダーに送り込み、上下のブレードを備えた曲げビームでエッジを上下に折ります。マニピュレータはシートを回転させて曲げの間で再配置するため、オペレータが触れることなくパーツが四方八方から折り畳まれます。ブレードが上下に動くため、機械は 1 回のセットアップでプラスとマイナスの曲げを行うことができ、部品を手で裏返す必要はありません。
誰かがツールをセットアップしてシートを配置する限り、ほぼすべての部品のほぼすべての曲げに対応する柔軟な成形機。
シート サイズと厚さの範囲内で、わずかな操作で繰り返しパネル タイプの部品を迅速に製造する自動折り機です。
| 因子 | プレスブレーキ | パネルベンダー |
| 部品の種類 | 小さなブラケットから長いプロファイルまで非常に幅広い | パネル、エンクロージャ、ドアタイプの部品に最適 |
| 材料の厚さ | 薄板から厚板までトン数で設定 | 主に薄ゲージ、多くの場合最大約 3 mm の軟鋼 |
| 部品の取り扱い | オペレーターまたはロボットの位置変更と反転 | マニピュレータが自動で回転・送りします |
| ツーリング | 多くの部品のパンチとダイの変更 | 汎用ブレード、工具交換はほとんどまたはまったく不要 |
| マルチベンド部品のサイクルタイム | 遅い、オペレータのスキルに依存する | より速く、より一貫性のある |
| 深い形状または非常に小さい形状 | 強力、特殊工具付き | ブレードとホルダーの形状によって制限される |
| オペレーターのスキル | 複雑な部品の場合は高い | プログラムが作成されると低くなります |
| 床面積と投資 | 設置面積が小さく、導入コストが低い | 設置面積が大きく、導入コストが高い |
プレス ブレーキは、ベッドに適合するほぼあらゆるものを成形できるため、より安全なデフォルトです。 3 つの状況がそれを明確に示しています。
プレスブレーキの導入コストも安くなります。優れたバックゲージを備えた小型の CNC プレス ブレーキは数日以内に生産性を高めることができますが、パネル ベンダーは回収までにロード、シートの保管、プログラミングのためのスペースが必要です。部品の組み合わせをまだ定義している場合は、プレス ブレーキを使用すると選択肢が広がります。
パネル ベンダーは、同じ種類の部品を頻繁に稼働させると、その価格が発生します。電気キャビネット、制御ボックス、エレベーター パネル、厨房機器シェル、サーバー エンクロージャ、および家電製品のハウジングを見てください。これらの部品はパターンを共有しています: 薄いシート、4 つ以上のフランジ、主にオープンまたはボックス形状、繰り返し注文。
マニピュレータは曲げの間でパーツを回転させます。オペレーターは平らなブランクをロードし、完成したパネルをアンロードするため、部品ごとの労力が削減され、コーティングまたはブラシをかけられた表面の取り扱い跡が軽減されます。
すべての部品のすべての曲げは、同じプログラムと同じ送り経路に従います。長時間の運転では、これにより、組み立て時にフィッティングの問題として現れるオペレーター間のばらつきが軽減されます。
パネルベンダーも素早く切り替えます。ブレードは汎用であるため、新しい部品には通常、新しいプログラムは必要ありませんが、新しいツールは必要ありません。そのため、部品が同じファミリーに属している限り、中程度のバッチ サイズでも実用的になります。
値札だけを比較すると誤解を招きます。完成した部品ごとのコストを比較し、各機械がどこで時間をロスしているかを調べます。
曲げる前に部品をどのように切断するかをまだ決めていない場合は、次の項目をお読みください。 CNCパンチプレスとレーザー切断 なぜなら、ブランクの製造方法は、曲げの品質と、曲げ線の近くにある穴の数に影響するからです。
過去 6 ~ 12 か月分の注文を取得し、実際の部品番号を使用してこれらの手順を実行します。
部品を厚さとサイズで分類します。 約 3 mm より厚いか、パネル ベンダーのシート制限より長いすべての部品にマークを付けます。これらの部品は、どのような決定を行っても、プレス ブレーキ上に留まります。
パーツごとに曲げをカウントします。 4 つ以上の曲げがあり、ボックスまたはパネル形状のパーツがパネル ベンダーの候補となります。
リピート率をチェックしてみましょう。 毎月戻ってくる部品は、保存されたプログラムの価値があります。一回限りではありません。
パーツごとにかかる時間を見積もってください。 同じ図面上で現在のプレス ブレーキのサイクル タイムとメーカーのパネル ベンダーの推定値を比較し、搬入と搬出を含めます。
ボリュームのシェアで決定します。 パネル タイプの部品が曲げ加工時間の大部分を占めている場合、パネル ベンダーがその見返りをもたらします。シェアが小さい場合は、まずより優れたプレス ブレーキを購入してください。
当社の曲げラインには、ベッド長 1 ~ 4 メートルの 36 ~ 320 トンの CNC プレス ブレーキ、多面曲げセンター、可動式曲げセルが含まれているため、形状に合わせて部品を機械にルーティングできます。弊社を通じて図面をお送りいただくお客様 カスタムサービス 切断、曲げ、溶接、仕上げをワンフローで行います。曲げがプロセス全体にどのように適合するかについてのより広い視野については、を参照してください。 カスタム板金製作 .
めったに。パネル ベンダーは、シートのサイズ、厚さ、ブレードが到達できる形状によって制限されます。厚いプレート、長いプロファイル、深い溝、特殊な形状でもプレス ブレーキが必要なため、パネル ベンダーを購入するほとんどのショップでは、少なくとも 1 つのプレス ブレーキを保有しています。
繰り返しバッチのマルチベンド パネル パーツでは、手動による反転や位置変更がないため、多くの場合大幅なマージンが発生します。単純な 2 つの曲げブラケットや 1 回限りのジョブでは、通常、全体的にプレス ブレーキの方が高速です。
それはトン数、ベッドの長さ、ダイの開き具合によって異なります。小型の機械では薄板のみを扱いますが、数百トンの重機では板を曲げます。材料と曲げの長さについては、メーカーのトン数表を必ず確認してください。
ほとんどの場合、幅広い部品形状をカバーするユニバーサルブレードが使用されているため、部品固有の工具が必要になることはほとんどありません。ブレードはまだ磨耗しているため検査が必要であり、異常なプロファイルが到達範囲を超えている可能性があります。
どちらもCNC制御と角度補正により厳しい角度を保持できます。パネル ベンダーは処理が自動化されているため、長期間の稼働でもより一貫した結果が得られます。優れたバックゲージと角度測定を備えたプレスブレーキは、部品に適しています。
ボリュームが不確かな場合は、まずアウトソーシングして、どの部分を繰り返し、実際に何分間曲げられるかを知るためのリスクの低い方法です。図面を次の方法でお送りください。 お問い合わせページ 曲げ加工と切断・仕上げを合わせてお見積り致します。


 +86-13771171111 +86-13338110517


 English
 中文简体
 日本語
 Deutsch
 Español
 Bahasa Melayu